


Om du är på väg att gänga en 9/16-gänga, är den första specifikationen du behöver 9/16-gängborrstorleken. För en 9/16-12 UNC grovgänga är standardgängborren 31/64 tum (0,4844 tum), och för en 9/16-18 UNF fingänga är standardgängborren 33/64 tum (0,5156 tum). Dessa siffror antar ett gängdjup på cirka 75 procent av hela gängformen, vilket är den konvention som används av de flesta krantillverkare, maskinverkstäder och tekniska handböcker. Att välja en annan borr ändrar ingreppsdjupet, vridmomentet på kranen och den belastning som den färdiga gängan kan bära, så denna dimension bör behandlas som ett tekniskt beslut snarare än en eftertanke.
I avsnitten nedan förklarar vi hur 9/16 gängborrstorleken härleds, hur den förändras när du gängar aluminium, legerat stål, rostfritt stål, gjutjärn eller plast, och hur man väljer mellan UNC- och UNF-serierna för en given applikation. Vi täcker också de vanligaste misstagen, inklusive förväxling mellan 9/16 och M14 metriska gängor, och de praktiska reparationsmetoder som finns tillgängliga när en 9/16 gänga remsor. Om du är ingenjör, inköpsproffs eller underhållsspecialist som jämför kranar, gänginsatser och installationsverktyg från olika leverantörer, kommer informationen här att hjälpa dig att göra en mer tillförlitlig specifikation första gången, varje gång.
Varför 9/16 gängborrstorleken styr gängstyrka och verktygslivslängd
En kran skär inre gängor genom att ta bort material från väggarna i ett borrat hål. Diametern på det hålet bestämmer hur mycket metall som finns kvar mellan hålet och den nominella gängdiametern, och därför hur djup gängformen blir. Om borren är mindre än det rekommenderade värdet måste kranen kapa mer material, vilket höjer skärvridmomentet, ökar värmen och gör spånavgången svårare. I en grov gänga som 9/16-12 är stigningen relativt stor, så ett litet fel i borrdiametern har en mätbar effekt på skärbelastningen.
Standarden på 75 procent gängdjup är en kompromiss. Tester har genomgående visat att en 75 procents invändig gänga bär nästan lika mycket belastning som en 100 procent gänga, vanligtvis 90 till 95 procent av avskalningshållfastheten, samtidigt som den kräver märkbart mindre gängvridmoment. Hela 100 procents gänga används sällan i produktionen eftersom det kräver ett exceptionellt noggrant hål och skapar stora skärkrafter som kan bryta tapparna, speciellt vid diametrar där tappen redan används nära sin gräns. För underhållsgängning, där arbetsstycket kan hållas på plats och inriktningen inte alltid är perfekt, ger 75-procentskonventionen också en liten marginal för överdimensionering av borr.
När borren är för liten är symtomen förutsägbara: kranen dras åt när den går framåt, spån packas och räfflorna täpps till. I rostfritt stål kan den arbetshärdade ytan snabbt förstöra en kran. När borren är för stor blir gängan ytlig och avdragningsmomentet sjunker, vilket kan göra att fästelementet dras ut eller läcker i ett vätskesystem. Eftersom skillnaden mellan en funktionell gänga och en trasig gänga ofta bara är några tusendels tum, bör butiker inte försöka improvisera en borrstorlek för 9/16 gängor utan att kontrollera ett tillförlitligt diagram.
9/16 Tappborrstorlekstabell: UNC, UNF och metriska ekvivalenter
Tabellen nedan listar de rekommenderade 9/16 gängborrstorlekarna för de två imperialistiska gängserierna som vanligast förekommer inom bil-, flyg- och allmänt maskineri, tillsammans med de närmaste metriska motsvarigheterna. Imperialvärdena är hämtade från standardtappborrdiagram som antar 75 procent gängdjup. De metriska raderna ingår eftersom M14 är den närmaste standardstorleken till 9/16 tum, och ett 9/16 hål används ibland som ett substitut för M14 eller vice versa i prototyparbete, även om de två gängorna inte är utbytbara.
| Trådbeteckning | Pitch eller TPI | Rekommenderad borr | Decimaltum | Metrisk motsvarighet |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 tum | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 tum | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Innan du väljer en borr, jämför gängserien noggrant. En 9/16-12 UNC kran kräver ett 31/64 tums hål, medan en 9/16-18 UNF kran kräver ett 33/64 tum hål, och de två borrarna är inte utbytbara. Tabellen nedan sätter dessa värden i perspektiv genom att visa borrdiametern i procent av den nominella gängdiametern.
Det bästa sättet att förstå dessa siffror är att jämföra dem visuellt som ett förhållande snarare än som absoluta diametrar. Det horisontella stapeldiagrammet som följer visar borrdiametern i procent av den nominella gängdiametern för de fem gängorna i tabellen ovan. Det gör skillnaden mellan grova och fina serier lätt att se på ett ögonkast.
Den här procentvisningen är mer användbar än råa decimalvärden när du utvärderar trådar med lite olika nominella storlekar. Det hjälper också när du ska uppskatta en sondborr för en icke-standard stigning. Lägg märke till att de grova trådarna samlas nära 86 till 87 procent, medan de fina trådarna stiger till cirka 91 procent.
Procenttalen bekräftar ett mönster som gäller över hela gängborrdiagrammet. 9/16-12 UNC-borren på 31/64 tum motsvarar 86,1 procent av den nominella diametern på 0,5625 tum, vilket lämnar material för en djup men robust gänga. Den fina 9/16-18 UNF-borren på 33/64 tum motsvarar 91,7 procent av samma nominella diameter, så hålet är synligt större och gängformen är grundare. Ett större hål för den fina stigningen gör att kranen tar bort mindre material och stöter på mindre vridmoment, vilket skyddar kranen i hårdare material. Den metriska M14 x 2,0-gängan, den närmaste standardstorleken till 9/16, använder en 12,2 mm borr, lika med cirka 87,1 procent av dess 14 mm diameter. M14 x 1,5 fin-varianten tar en 12,7 mm borr, eller 90,7 procent, som nära matchar beteendet hos den kejserliga fina gängan. M14 x 1,25-varianten ligger mellan 1,5 och de andra fina tonhöjderna på 91,4 procent, vilket återspeglar den mindre tonhöjden. Över hela branschen ligger grova trådar i allmänhet i 86 till 88 procents bandet, medan fina trådar håller sig nära 91 procent. Detta förhållande förklarar varför du inte kan använda en enda borr för alla gängor i storleken 9/16. Om borren är för liten överbelastas kranen och går sönder, speciellt i rostfritt stål. Om borren är för stor är gängformen för ytlig och kan slitas av under arbetsbelastning. Genom att förstå procentförhållandet kan du också uppskatta en rimlig borrstorlek för ovanliga stigningar som inte skrivs ut i ett standarddiagram. För inköpsteam förstärker denna jämförelse varför kranar och borrar bör köpas som ett matchat system från en ingenjörsleverantör snarare än som orelaterade verktyg.
Hur man beräknar 9/16 gängborrstorleken
Den snabbaste formeln för att uppskatta en gängborrstorlek är att subtrahera stigningen från den nominella diametern. För imperialiska gängor är stigningen den reciproka av antalet gängor per tum, så formeln blir borrdiameter = huvuddiameter - (1 / TPI). Denna beräkning ger ett teoretiskt värde som motsvarar ungefär 75 procent gängingrepp för de flesta vanliga gängformer, och resultatet avrundas sedan uppåt till närmaste standardborrstorlek.
För 9/16-12 UNC-gängan, som visas på många äldre ritningar som 9/16-12 NC, är den nominella diametern 0,5625 tum och stigningen 1/12 tum, eller 0,0833 tum. Att subtrahera stigningen ger 0,4792 tum, och närmaste standardborr är 31/64 tum, vilket mäter 0,4844 tum. Det är värdet som visas i varje pålitligt 9/16 borrdiagram. Om du beräknar detta själv, kommer du att upptäcka att resultatet faller mellan en 15/32 tum borr (0,4688 tum) och en 31/64 tum borr (0,4844 tum), och diagramvärdet väljer den närmaste av de två.
För 9/16-18 UNF-gängan är stigningen 1/18 tum eller 0,0556 tum. Formeln ger 0,5625 - 0,0556 = 0,5069 tum. Närmaste standardborr är 33/64 tum, vilket mäter 0,5156 tum, och detta är värdet som används i branschen för 9/16-18 gängning. Det är värt att notera att det beräknade värdet ligger mellan 1/2 tum och 33/64 tum, och olika diagrampublicister väljer baserat på sina interna tester och djupet av engagemang de vill leverera.
För metriska trådar gäller samma logik. En M14 x 2,0 gänga har en huvuddiameter på 14 mm och en stigning på 2,0 mm, så den enkla formeln ger 12,0 mm, medan den rekommenderade borren i standarddiagram är 12,2 mm. Det något större värdet står för den geometriska höjden på gängformen och hur en vass borrspets faktiskt skär i ett borrat hål.
Det 75 procentiga engagemangsvärdet kan justeras när du arbetar med hårda material eller tunna väggar. Tabellen nedan visar hur målingreppet ändrar den rekommenderade borren för en 9/16-12 UNC-gänga. För svåra material som rostfritt stål eller härdat legerat stål, minskar ingreppet till cirka 65 procent, sänker gängvridmomentet och minskar risken för gängbrott, samtidigt som det lämnar tillräckligt med gängkontaktyta för de flesta statiska belastningar.
| Mål engagemang | Beräknad borrdiameter | Närmaste standardborr | Faktiskt engagemang |
|---|---|---|---|
| 75 % (standard) | 0,4858 tum | 31/64 tum (0.4844 in) | 76 % |
| 65% (hårt material) | 0,4961 tum | 1/2 tum (0,5000 tum) | 61 % |
| 60 % (tunn vägg) | 0,5012 tum | 1/2 tum (0,5000 tum) | 61 % |
Lägg märke till att standardborren på 31/64 tum redan är mycket nära målet på 75 procent. När du trappar ner till 65 procent blir det praktiska resultatet en 1/2 tums borr, som sänker gängdjupet till cirka 61 procent. Detta är vanligt vid gängning i rostfritt stål, där den minskade skärbelastningen mer än kompenserar för den något lägre gänghållfastheten. Verifiera alltid din slutkunds krav på engagemang innan du avviker från standarddiagramvärdet, speciellt för tryckhaltiga fogar.
9/16-12 UNC vs 9/16-18 UNF: Vilken tråd ska du ange?
Diametern 9/16 finns i både grova och fina serier och valet påverkar borrstorlek, gängtyp och fogens prestanda. Grova gängor har en större stigning, vilket skapar en djupare gängform i en given väggtjocklek och är mer förlåtande i applikationer med dålig smörjning. Fina gängor har en mindre stigning, vilket ger en något större mindre diameter, bättre motståndskraft mot vibrationslossning och finare justeringsförmåga.
9/16-12 UNC grovserie
| 9/16-18 UNF finserie
|
I praktiken är den grova 9/16-12 gängan att föredra när fogen demonteras ofta, när materialet är relativt mjukt eller när hålet är blindt och spånavgången är svår. Den fina 9/16-18 gängan är att föredra för applikationer med kraftiga vibrationer, tunnväggiga hus, eller där en exakt förspänningsjustering krävs. Fina gängor gör det också lättare att gänga in härdade material eftersom den mindre stigningen minskar skärkraften per varv.
En viktig nyans är att en fin gänga har en större mindre diameter, vilket innebär att det gängade hålets tvärsnitt är större och spänningskoncentrationen är lägre. Det är därför som många hydrauliska komponenter med 9/16 portar använder -18 UNF-serien snarare än grova gängor. Avvägningen är att fina gängor lättare skadas vid hantering och korsgängning, så operatörer måste vara mer försiktiga när kranen eller bulten startas.
Där 9/16-trådar visas i verkliga tekniska tillämpningar
Gängstorleken 9/16 är vanlig inom bilteknik. I personbilar och kommersiella fordon förekommer 9/16-18 UNF-gängor i bromsokets monteringsbultar, dragstångsändar, transmissionsventilhus och oljekylningslinjer, där den fina stigningen ger vibrationsmotstånd och en kompakt form. 9/16-12 UNC-gängan är vanligare i motorfästen, upphängningslänkar och fästanordningar för tung utrustning, där grova gängor håller bättre under driftförhållanden med smuts eller intermittent belastning.
Inom flyg- och rymdindustrin är 9/16-18 UNF-serien ofta specificerad för strukturella fästelement och hydrauliska kopplingar gjorda enligt AN-, MS- eller SAE-standarder. Flygplanskomponenter tillverkas ofta i aluminiumlegering, där den fina tråden greppar bra och den större mindre diametern bidrar till utmattningsprestandan. Alla beslut om 9/16 gängborrstorleken i denna industri styrs av tekniska standarder och reparationsmanualer, så diagramvärdet bör aldrig ändras utan godkännande från konstruktionsmyndigheten.
Hydraulsystem är en stor användare av 9/16-18 UNF-gängor. SAE raktgängade O-ring-bovport som används på många ventiler, grenrör och pumpar för en -6 storlekskopplingar är bearbetad med en 9/16-18 UNF-gänga. När porten lossnar under underhåll är reparationskostnaden hög, eftersom grenröret kan tjäna flera kretsar och utbyte är dyrt. Det är därför många underhållsteam har en trådinsättningssats i exakt 9/16-storlek till hands.
Järnvägsmateriel och allmänna maskiner förlitar sig på 9/16-12 UNC för mindre kritiska konstruktionsfogar, klämplattor och justerbara fixturer. Den grova gängan ger en viss förlåtelse när gängor skärs i gjutjärn eller mjukt stålhus på plats. För fixturplåtar som används vid CNC-bearbetning är gänghålet 9/16-12 populärt eftersom det accepterar en kraftig insexskruv och lämnar tillräckligt med väggtjocklek för verktygsplattor i aluminium.
Tappning 9/16 gängor i aluminium, stål, rostfritt stål och plast
Samma 9/16 gängborrstorlek ger inte alltid den ideala gängan när grundmaterialet ändras. Mjuka och gummiaktiga material som aluminium behöver vassa kranar och en pålitlig hålstorlek, arbetshärdande material som rostfritt stål drar nytta av en något större borr, och spröda material som gjutjärn är i allmänhet förlåtande. Tabellen nedan sammanfattar de praktiska inställningarna för de vanligaste basmaterialen.
| Basmaterial | Rekommenderad borr | Tryck på typ | Smörjning | Anteckningar |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 tum | Spiralflöjt eller formtapp | Lätt olja eller fotogen | Kraftig kran krävs; utmärkta trådar |
| Milt stål | 31/64 tum | Spiralpunkt | Löslig skärolja | Standardpraxis |
| Legerat stål 4140 | 1/2 tum | Spiralflöjt, TiN-belagd | Sulfuriserad olja | Minskar tappmomentet |
| Rostfritt 304/316 | 1/2 tum | Spiralflöjt, TiN/TiCN | Högtryckspasta | Undvik arbetshärdning |
| Gjutjärn | 31/64 tum | Rak flöjt | Torr eller lätt olja | Korta pudrig chips |
| Plast och nylon | 31/64 till 33/64 tum | Rak flöjt | Torr eller luft | Använd insatser för upprepad montering |
I aluminium ger standardhålet 31/64 tum en ren gänga när kranen är vass och spindelhastigheten är måttlig. Spånet tenderar att vara långt och trådigt, så en spiralflöjtskran är användbar i blinda hål. Om aluminiumkomponenten kommer att monteras och demonteras flera gånger, bör en självgängande gänginsats eller en trådinsats övervägas från designstadiet, eftersom en aluminiumgänga har en begränsad avskalningströskel.
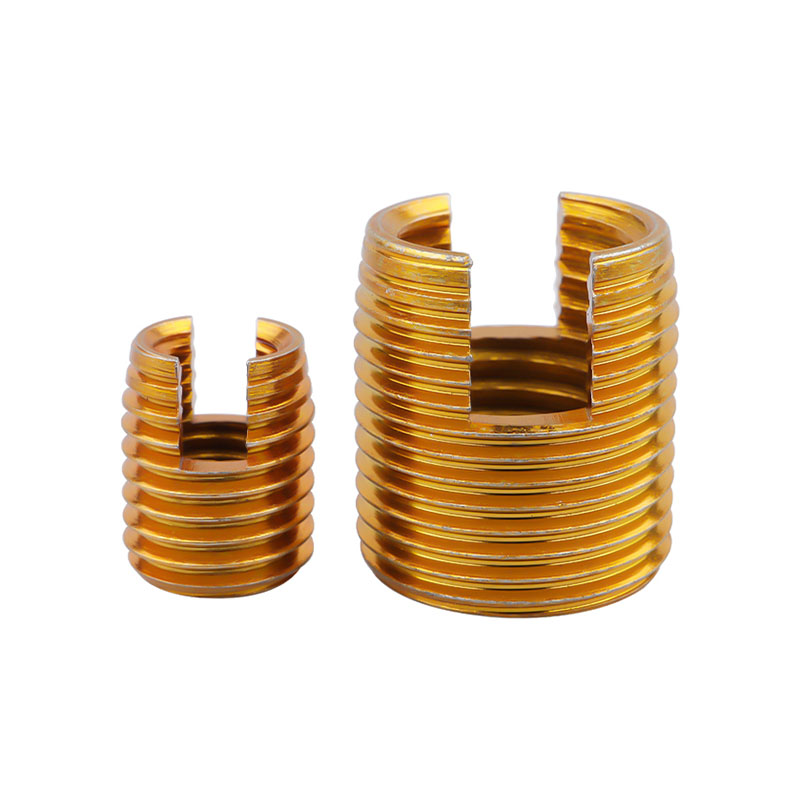 Självgängande gänginsats i kolstål för aluminium Denna självgängande gänginsats stärker invändiga gängor i mjuka material som aluminium utan förgängning, vilket minskar risken för skalning vid upprepad montering och demontering. Visa produkt →
I legerat stål och rostfritt stål minskar ett fall till en 1/2 tums borr gängingreppet från cirka 76 procent till 61 procent. Denna minskning minskar skärvridmomentet och risken för arbetshärdning. Kranen bör ha en högpresterande beläggning, och operationen bör gå med en konservativ hastighet med mycket skärvätska. Många maskinverkstäder använder en knaggningscykel i blinda hål för att bryta spånen och rensa räfflorna.
För gjutjärn är standardborren 31/64 tum att föredra eftersom materialet ger fina spån som inte packas lätt. Det främsta problemet är att hålla gängstarten ren så att kranen inte sladdar på avfasningen. För plast beror valet på väggtjocklek och belastning. En större borr minskar risken för att delen spricker, medan en gänginsats förbättrar belastningskapaciteten och tillåter upprepad montering utan att plasten slits.
Vanliga 9/16 knackningsmisstag och hur man undviker dem
Ett överraskande antal 9/16 gängfel kommer inte från ett dåligt gäng utan från ett enkelt valfel innan gängtappen rör vid arbetsstycket. Listan nedan täcker de vanligaste misstagen vi ser i produktions- och reparationsmiljöer.
- Använda UNC-borren för en UNF-tapp eller omvänt. En 9/16-12 tapp i ett 33/64 tums hål skär en tunn, svag tråd som kommer att skala, medan en 9/16-18 tapp i ett 31/64 tums hål kommer att fastna och gå sönder. Bekräfta serien innan du väljer en borr.
- Förvirrande 9/16 med M14. Gängan på 9/16 tum har en nominell diameter på 0,5625 tum, medan M14 mäter 0,5512 tum. Stigningsvärdena är olika, så en 9/16-12 kran kan inte användas i ett M14-hål, även om en 12,2 mm borr numeriskt liknar 31/64 tum.
- Ignorera borrtoleransen. En sliten eller låggradig 31/64 tums borr kan skära ett hål som är flera tusendels tum överdimensionerat, vilket ändrar ingreppet och försvagar gängan. Använd en kvalitetsborr och kontrollera hålstorleken vid kritiska jobb.
- Tappning av blinda hål utan att rensa spån. En 9/16-gänga i ett blindhål fångar spån i botten, och tappen kommer att binda i samma ögonblick som räfflorna fylls. Använd en spiralflöjtskran och en hackcykel istället för att tvinga kranen djupare.
- Hoppar över skärvätska i rostfritt stål. Rostfritt arbetshärdar snabbt. Utan vätska blir ytan hårdare än kranen och kranen slits eller går sönder inom några få varv. Använd en högtryckspasta eller en dedikerad rostfri tappvätska.
- Använder en sliten kran. En tapp som redan har gjort många hål kommer att skära över stora gängor eller plötsligt gå sönder vid roten. Spåra kranens livslängd och byt ut kranarna innan gängkvaliteten försämras.
Reparera skadade 9/16 gängor med gänginsatser
En avskalad 9/16-gänga betyder inte alltid ett nytt hus, ett nytt grenrör eller ett dyrt stillestånd. Om gängan i ett cylinderhuvud av aluminium, en växellåda eller en hydraulisk ventilkropp är skadad, kan en trådgänginsats återställa anslutningen till ett tillförlitligt skick på några minuter. Reparationsprocessen använder en gängborr som är specifik för skäret, inte standardstorleken 9/16 gängborr, eftersom skäret upptar det ursprungliga gänghöljet och en överdimensionerad gänggänga krävs.
Standardreparationssekvensen är enkel. Borra först ut den gamla gängan med den borrstorlek som rekommenderas av skärtillverkaren. För det andra, knacka på det nya hålet med en speciell STI-kran, som är överslipad i förhållande till standardkranen 9/16 så att insatsen passar efter installationen. För det tredje, linda in skäret i det gängade hålet med hjälp av ett installationsverktyg. Slutligen, om insatsen har en tång, bryt av den efter installationen. Det färdiga hålet är en 9/16 invändig gänga som matchar originalmåtten och accepterar samma bult.
- Borra ut den skadade gängan till insatskroppens diameter
- Knacka på hålet med STI-tappen med STI-tappborrstorleken
- Installera trådinsatsen med ett dedikerat installationsverktyg
- Bryt av tången och inspektera den sista gängan med en pluggmätare
 Leverantör av spiralformade insatser för gängreparation Denna leverantör erbjuder en rad tråd-, nyckellåsnings- och skruvlåsinsatser, och tillhandahåller pålitliga lösningar för att återställa skadade gängor och hantera applikationer med hög vibration. Visa produkt →
Insatsmaterialet och beläggningsmaterialet i drift. Trådinsatser av rostfritt stål är standardvalet för korrosionsbeständighet och styrka, och kolstålskär med zinkplätering är ett billigare alternativ för inomhusmaskiner. För applikationer med hög cykling eller hög vibration kan skruvlås-stilinsatserna med ett låssegment förhindra att bulten backar ut. Nyckellåsinsatser är ett annat alternativ när själva insatsen måste låsas mekaniskt i modermaterialet.
När du köper trådinsatser bör leverantören tillhandahålla rätt STI gängborrstorlek för varje skärstorlek. Eftersom 9/16 UNC- och 9/16 UNF-serierna använder olika skär, måste reparationssatsen matcha originalgängserien exakt. En pålitlig gänginsatstillverkare kommer att dokumentera borren, kranen och installationsverktyget som ett enda kit, vilket minskar risken för en felaktig reparation.
Att välja rätt kran och installationsverktyg för 9/16-arbete
Kranen du väljer för 9/16 arbete bestämmer gängkvaliteten lika mycket som borren gör. För ett 9/16-12 UNC genomgående hål, skjuter en spiralspetskran, ibland kallad en pistolkran, spån före snittet och är det snabbaste valet. För ett blindhål drar en spiralrörskran ut spån ur hålet och förhindrar packning i botten. En rak räfflingskran räcker för grunda blindhål i gjutjärn men kämpar med långa spån i aluminium eller stål.
Beläggningen har betydelse även när geometrin är korrekt. En ljus obelagd kran fungerar i gjutjärn och kortspånande material. En TiN-belagd kran hanterar legerat stål och minskar vidhäftningen. En TiCN- eller TiAlN-belagd kran fungerar bättre i aluminium och rostfritt stål, där beläggningen sänker friktionen och förhindrar lokal svetsning på skäreggen. För den grova 9/16-12 stigningen är skärvridmomentet relativt högt, så korrekt beläggning och en skarp skäregg är avgörande för konsekventa resultat.
Skärhastigheten bör vara konservativ. I legerat stål är en ythastighet runt 30 till 50 SFM en säker utgångspunkt för handgängning, medan aluminium kan gängas i högre hastigheter med en styv gänghållare. Nyckeln är att hålla matningen synkroniserad med kranens ledning så att kranen inte fungerar som ett skärverktyg under kompression. Användning av en tapphållare eller ett gänghuvud med lämpligt vridmomentskydd kan förhindra brott, särskilt i blinda hål.
Om du fortfarande jämför metoder, vår guide på hur man väljer en gängtapp förklarar skillnaden mellan raka räfflor, spiralspetsar och spiralkanaler på djupet, inklusive de praktiska gränserna för varje geometri.
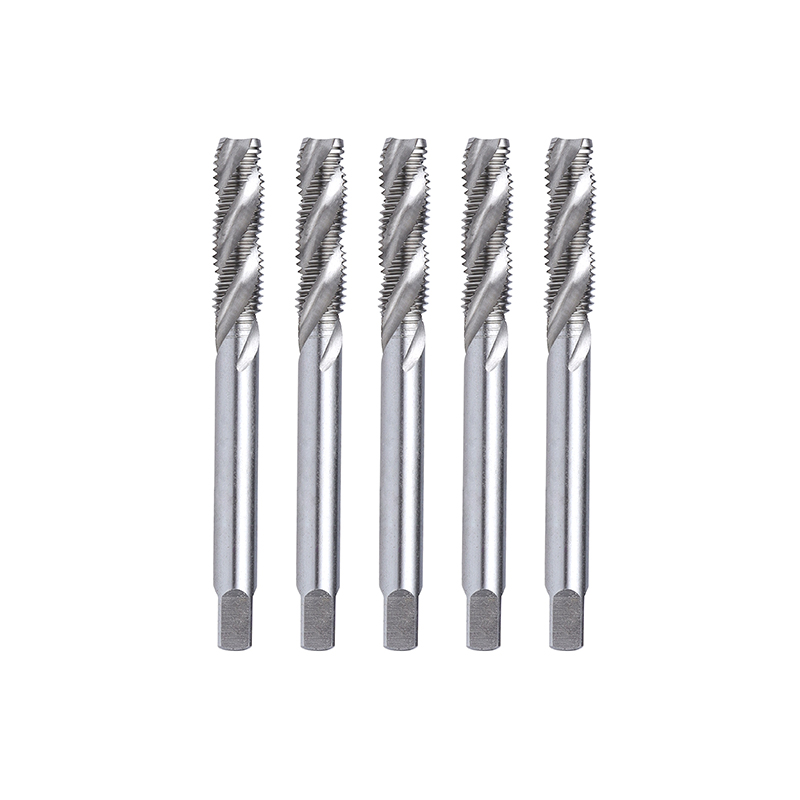 Spiralgängtapp för djupgängning Med spiralformade räfflor för effektiv evakuering av spån, minskar denna kran risken för igensättning och brott, vilket gör den idealisk för djupa hål, hårdmetaller och automatiserad massproduktion. Visa produkt →
För gänginsatsinstallationer är installationsverktyget lika viktigt som insatsen. Ett installationsverktyg av rätt storlek lindar in skäret i hålet med rätt spänning, vilket förhindrar att skäret expanderar eller deformeras. Extraktionsverktyg är tillgängliga när en insats måste tas bort för omarbetning. Dessa tillbehör bör komma från samma leverantör som insatserna för att garantera en matchad produktuppsättning.
Relaterade guider och resurser
Om du behöver verifiera specifikationerna eller utvärdera en specialistleverantör för kranar, gänginsatser och installationsverktyg, kopplar följande resurs dig till tillverkarens ingenjörsbakgrund och produkterfarenhet.
Vanliga frågor om 9/16 gängborrstorlekar
Vad är gängborrstorleken för en 9/16-12 UNC-gänga?Använd en 31/64 tums borr, vilket motsvarar 0,4844 tum eller cirka 12,3 mm. Denna borr producerar ungefär 75 procent gängingrepp i stål och är det värde som är tryckt på standardtappborrdiagram för 9/16-12 UNC grovgänga. |
Vad är gängborrstorleken för en 9/16-18 UNF-gänga?Använd en 33/64 tums borr, vilket motsvarar 0,5156 tum eller cirka 13,1 mm. Den fina stigningen lämnar ett större hål, vilket sänker gängvridmomentet och skapar en grundare men vibrationsbeständig gänga. |
Kan jag använda en 1/2 tums borr för att gänga en 9/16-12 gänga?Tekniskt sett ja, men bara när du vill minska trådengagemanget. En 1/2 tums borr ger cirka 61 procent ingrepp istället för standard 75 procent, vilket är användbart i rostfritt stål eller härdat legerat stål. För allmänt arbete är 31/64-tumsborren det säkrare valet. |
Vad är den metriska ekvivalenta borren för 9/16 gängor?Den närmaste metriska gängstorleken är M14. En M14 x 2,0 gänga använder en 12,2 mm borr, och en M14 x 1,5 gänga använder en 12,7 mm borr. Dessa är nära de imperialistiska 9/16-värdena men själva trådarna är inte utbytbara. |
Är 9/16-12 UNC- och M14 x 2.0-gängor samma?Nej. 9/16-12 UNC har en nominell diameter på 0,5625 tum (14,2875 mm) och en stigning på 12 TPI, medan M14 x 2,0 har en nominell diameter på 14 mm och en stigning på 2 mm. Diametrarna är nära, men stigningen och gängformen är olika, så tapparna och bultarna är inte utbytbara. |
Vad betyder 75 procent trådengagemang för en 9/16-tapp?Det betyder att de invändiga gängorna upptar 75 procent av det teoretiska hela gängdjupet. Detta är branschens kompromiss mellan gängstyrka och gängningsmoment. En 75-procentig gänga bär nästan hela belastningen av en 100-procentig gänga men kräver betydligt mindre skärkraft. |
Vilken kran ska jag använda för ett 9/16-12 UNC blindhål?Använd en spiralflöjtskran, som drar ut spån ur hålet när det skär. För ett genomgående hål är en spiralspetskran snabbare eftersom den skjuter spån framför kranen. Använd alltid en tappvätska som är anpassad till basmaterialet. |
Hur reparerar jag en avskalad 9/16-gänga?Borra ut den skadade gängan till insatstillverkarens rekommenderade diameter, knacka på hålet med en STI-kran och installera en trådgängsinsats med ett lämpligt installationsverktyg. STI-kranen är slipad överdimensionerad jämfört med en vanlig 9/16-kran, så originalbulten passar fortfarande efter att insatsen är installerad. |
Sammanfattning av slutligt beslut för ditt 9/16-tappningsjobb
Att välja rätt 9/16 gängborrstorlek är skillnaden mellan en ren, pålitlig gänga och en trasig tapp eller ett avskalat hål. För de flesta jobb är 31/64 tum för 9/16-12 UNC och 33/64 tum för 9/16-18 UNF siffrorna att komma ihåg. När materialet kräver ett lägre ingrepp, gå till en 1/2 tums borr för grovserien, men bekräfta appliceringskravet först. De metriska M14-gängorna är nära grannar, men de ersätter inte 9/16.
För inköps- och ingenjörsteam minskar samarbetet med en specialisttillverkare också risken för specifikationsfel. Dongtai Jinzhize Metal Products Co., Ltd. är en professionell tillverkare och leverantör av gänginsatser som tillverkar trådgängsinsats, självgängande insatser, nyckellåsinsatser, intern-extern gängomvandlingsmuttrar, oljepluggar och de kranar och installationsverktyg som följer med dem. Grossistköpare som behöver konsekvent kvalitet över stora beställningar kan köpa den kompletta tappnings- och reparationslösningen som ett matchat system snarare än att montera verktyg från flera leverantörer.
Använd standardtappborrdiagrammet som utgångspunkt, justera för materialet och servicetillståndet, verifiera gängserien på ritningen och utrusta dina operatörer med kvalitetskranar och skärvätska. En 9/16 gänga är en pålitlig och kostnadseffektiv koppling när hålet borras korrekt första gången.


