


En teckning landar på en maskinists bänk. Bildtexten säger "303 rostfritt" för en liten gängad oljeavtappningsplugg och ett parti självgängande insatser. Ingen frågar om delen kommer att vara tillräckligt stark, eftersom styrka aldrig var anledningen till att betyget valdes. Delen plockades för att en skruvmaskin måste vända tusentals av dem per skift med spån som går sönder rent, och för att den färdiga komponenten fortfarande måste överleva år av fukt, vägsaltspray och verkstadsfuktighet. Den avvägningen är precis vad materialegenskaperna i 303 rostfritt stål beskriver: en austenitisk kvalitet konstruerad för bearbetning först och korrosionsbeständighet andra.
Den korta versionen, före detaljen: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) är ett 18/8-typ austenitiskt rostfritt stål av krom-nickel med 0,15 till 0,35 procent svavel tillsatt avsiktligt för att bryta spån. Den kan inte härdas genom värmebehandling, den är i huvudsak omagnetisk i glödgat tillstånd, dess glödgade draghållfasthet ligger i 500 till 700 MPa-bandet och dess allmänna korrosionsbeständighet spårar nära 304. Det enda ställe det tydligt hamnar bakom är kloridfrätningsmotståndet, eftersom samma mangansulfidinneslutningar gör det till en så vacker sak i maskinen som också gör den till en så vacker maskin. miljö.
Den här artikeln går igenom sammansättningen, mekaniska och fysiska data, bearbetbarhet, korrosionsbeteende, värme- och svetsgränser, urvalslogik och inköpskontroller som ligger bakom det korta svaret. Den är skriven för ingenjörer, inköpare och kvalitetspersonal som ska motivera ett materialval på en ritning eller en inköpsorder, inte för en lärobok.
Nyckelalternativ: 303 rostfritt stål är en fribearbetad austenitisk kvalitet som byter ut kloridfrätningsmotstånd mot en av de högsta bearbetningshastigheterna av något rostfritt stål, vilket är anledningen till att det dominerar skruvbearbetade delar som gänginsatser, adaptrar och dräneringspluggar.
303 materialegenskaper i rostfritt stål i en överblick
Innan du borrar i enskilda värden hjälper det att se hela betyget i en vy. Tabellen nedan sammanfattar rubriken 303 materialegenskaper i rostfritt stål som finns på de flesta materialcertifikat och datablad, tillsammans med den praktiska konsekvensen av var och en på verkstadsgolvet.
| Egendom | Typiskt värde | Vad det betyder för en gängad komponent |
|---|---|---|
| Betygsfamilj | Austenitisk, krom-nickel | Ej härdbar genom värmebehandling; styrka kommer från kallt arbete |
| UNS/EN-beteckning | S30300 / 1,4305 | Utbytbar på de flesta ritningar med AISI 303 och X8CrNiS18-9 |
| Draghållfasthet (glödgat) | 500 till 700 MPa | Lämplig för insatser och pluggar belastade i skjuvning och kompression |
| 0,2 procent sträckgräns (glödgad) | 190 till 260 MPa | Lågt utbyte driver behovet av generöst gängingrepp |
| Förlängning | 35 till 50 procent | Bra formbarhet, så att trådar rullar och deformeras snarare än att spricka |
| Hårdhet (glödgat) | 160 till 200 HB | Bearbetbar med standard hårdmetallverktyg vid hög ythastighet |
| Relativ bearbetbarhet | Cirka 78 procent av B1112 | Ungefär 1,7 gånger snabbare att klippa än 304 |
| Magnetiskt beteende | I huvudsak omagnetisk vid glödgning | Lätt magnetism efter kallbearbetning eller trådrullning |
| Kloridfrätningsmotstånd | Lägre än 304 och mycket lägre än 316 | Undvik marin, kemisk och kraftig exponering för avisning |
Nyckeluttag: om en specifikation bara säger "rostfritt", är 303 och 304 inte utbytbara i en kloridmiljö, även om de ser identiska ut på hyllan.
Kemisk sammansättning och betygsbeteckningar
Alloy 303 är den fribearbetade modifieringen av den 18/8 austenitiska familjen. Dess baskemi är i huvudsak 304 med kontrollerade tillsatser av svavel eller selen, och en något avslappnad kol- och fosforgräns som återspeglar verkligheten i högvolymstångproduktion snarare än något försök att förbättra korrosionsprestanda.
| Element | Räckvidd | Roll i betyget |
|---|---|---|
| Kol (C) | 0,15 max | Begränsad för att begränsa kromkarbidbildning längs korngränserna |
| Kisel (Si) | 1.00 max | Deoxidation under smältning; resthalter påverkar bearbetbarheten något |
| Mangan (Mn) | 2.00 max | Kombinerar med svavel för att bilda mangansulfidinneslutningarna som bryter flis |
| Fosfor (P) | 0,20 max | Högre än 304 bidrag; bidrar något till spånsprödheten |
| Svavel (S) | 0,15 till 0,35 | Det definierande tillägget; skapar inre skåror som förkortar marker |
| Krom (Cr) | 17.0 till 19.0 | Bildar den passiva oxidfilmen som ger korrosionsbeständighet |
| Nickel (Ni) | 8,0 till 10,0 | Stabiliserar den austenitiska strukturen och ger duktilitet och seghet |
| Molybden (Mo) | 0,60 max (valfritt) | Inte avsiktligt tillagd; frånvaro är det som skiljer 303 från 316 |
Svavelhalten är den enskilt viktigaste siffran i den tabellen, och den är också den vanligaste felspecificerade. En värme på 0,15 procent svavel är märkbart värre än en värme på 0,30 procent, men båda är helt kompatibla med 303-specifikationen. För en skruvmaskinverkstad som producerar miljontals små skär per år, översätts denna spridning direkt till verktygsbyten, cykeltid och skrothastighet.
Selen och kopparvarianter
Två varianter förekommer regelbundet på ritningar och ska inte behandlas som identiska med standard 303:
- 303Se (UNS S30323) - selen ersätter svavel som fribearbetningstillsats. Spånkontroll är bra och ytfinishen är ofta bättre, men bearbetningsindexet är lite lägre än svavelbärande 303. Den främsta anledningen att välja den är förbättrad varm- och kallformbarhet, och något bättre korrosionsbeständighet eftersom seleninneslutningar är mindre aggressiva gropinitiatorer än sulfider.
- 303 Cu - en kopparbärande variant som används där förbättrad kall styrning eller något bättre korrosionsprestanda behövs. Det är vanligt i fästelement och i tråd för kallformade delar.
- 303Sulf och generisk 303 - kommersiella beteckningar som alltid bör knytas till ett skriftligt kemiområde och ett certifikat, eftersom "303" ensamt inte definierar svavelhalt, hårdhetstemperering eller leveransvillkor.
Betygsekvivalenter som är värda att veta när man granskar importdokumentation inkluderar AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 och GB/T Y1Cr18Ni9. I praktiken kommer en leverantör i Asien, Europa eller Nordamerika alla att citera samma familj, men certifikatformatet och testomfattningen skiljer sig åt, så det måste framgå av inköpsordern vilken standard som styr.
Nyckelalternativ: svavel mellan 0,15 och 0,35 procent är det som gör 303-maskinen bra, men den exakta punkten inuti det fönstret är en inköpsvariabel som bör fästas för arbete med stora volymer.
Mekaniska egenskaper hos 303 rostfritt stål
Mekaniska data för 303 är alltid tillståndsberoende, och det är här de flesta specifikationsfel inträffar. Ett datablad som citeras för glödgat stång ser svagt ut bredvid det som citeras för kalldraget stång av samma kvalitet, och båda är korrekta. Anledningen är att 303 är austenitisk och inte kan förstärkas genom släckning eller temperering. Den enda tillgängliga spaken är kallt arbete, antingen som stångdragning före bearbetning eller som gängvalsning och formning efter det.
| Egendom | Glödgad stång | Kalldragen eller rullad stång |
|---|---|---|
| Draghållfasthet | 500 till 700 MPa | 690 till 860 MPa |
| 0,2 procent sträckgräns | 190 till 260 MPa | 450 till 700 MPa |
| Förlängning in 50 mm | 35 till 50 procent | 10 till 25 procent |
| Minskning av arean | Cirka 50 procent | Cirka 35 procent |
| Hårdhet | 160 till 200 HB | 230 till 320 HB |
| Elasticitetsmodul | 193 till 200 GPa | 193 till 200 GPa |
| Poissons förhållande | 0.30 | 0.30 |
Två konsekvenser följer av den tabellen. För det första är förhållandet mellan utbyte och drag hos glödgat 303 lågt, ungefär 0,35 till 0,45, vilket innebär att materialet deformeras märkbart innan det spricker. För en gänginsats eller en omvandlingsmutter är den duktiliteten till hjälp: gängflankerna kan överensstämma med en något ofullständig passande gänga snarare än att spricka. För det andra innebär samma duktilitet att en gänga kan dras ut ur ett mjukt modermaterial långt innan själva insatsen går sönder, så grundmaterialets styrka och den inkopplade gänglängden styr vanligtvis fogen.
Styrka kontra engagemang, inte styrka ensam
Ett vanligt misstag i aluminiumhus är att specificera en starkare insats snarare än mer ingrepp. Om en 303 rostfri insats installeras i en pressgjuten aluminium med endast fyra gängade gängor, skärs aluminiumet först oavsett skärets kvalitet. Praktiska engagemangsregler som håller i produktionen är:
- För stål och gjutjärn, sikta på minst 1,0 till 1,5 gånger den nominella diametern på inkopplad gänga.
- För aluminium- och magnesiumföräldrar, sikta på 2,0 gånger den nominella diametern eller använd en nyckellåsnings- eller trehålsinsats utformad för att sprida lasten.
- För plaster och kompositer bärs belastningen av en bunden eller gjuten insats snarare än av gängingrepp, och 303:s roll är begränsad till den inre gängformen.
- Om vibrationer förekommer, specificera en skruvlåsande trådinsats eller en låslapp istället för att förlita sig på enbart vridmoment.
Trötthetsprestanda följer samma logik. Uthållighetsgränsen för glödgad 303 vid roterande bockning ligger långt under den för kallbearbetad stång, och i en gängad skarv domineras utmattningslivslängden av skåran vid den första ingreppsgängan. Att rulla gängan efter bearbetning lämnar kvar tryckpåkänning vid roten och förbättrar utmattningslivslängden avsevärt jämfört med skärning, vilket är en anledning till att gängrullning fortfarande är standard för rostfria fästelement med stora volymer.
Nyckeluttag: 303 kan inte värmebehandlas, så alla hållfasthetskrav över ungefär 700 MPa måste uppfyllas genom att specificera ett kallbearbetat temperament och acceptera lägre duktilitet.
Fysiska och termiska egenskaper hos 303 rostfritt stål
Fysisk data är viktigare än de flesta designers förväntar sig, särskilt i sammansättningar som ser temperaturcykler. En rostfri insats i ett aluminiumhölje expanderar i en annan takt än modermetallen, och den resulterande förändringen i förspänning är ofta det som lossar en fog, inte bara vibrationer.
| Egendom | Typiskt värde | Designkonsekvens |
|---|---|---|
| Densitet | 7,9 g/cm3 | Komponentmassan är nära kolstål för samma geometri |
| Smältområde | 1400 till 1420 °C | Långt över alla servicetemperaturer för fordon eller flyg |
| Specifik värme | Cirka 500 J/kg·K | Långsamt att värma och långsamt att svalna jämfört med aluminium |
| Värmeledningsförmåga vid 100 °C | Cirka 16,2 W/m·K | Dålig värmeavlägsnande, så fortsätt att skärvätska flödar under bearbetningen |
| Elektrisk resistivitet | Cirka 0,72 mikro-ohm mätare | Inget valmaterial för ledande banor |
| Termisk expansion, 20 till 100 °C | Cirka 17,3 x 10⁻⁶ per K | Lägre än aluminium vid ungefär 23, vilket ändrar förspänningen när den är varm |
| Relativ magnetisk permeabilitet | Ca 1,02 glödgade, upp till ca 3 vid kallbearbetning | Verifiera magnetismkraven mot det faktiska temperamentet |
| Elasticitetsmodul | 193 till 200 GPa | Styvare än aluminium, så lastdelning gynnar skäret |
Det magnetiska beteendet förtjänar en specifik notering. Många kunder avvisar en rostfri del eftersom en magnet fastnar på den. I 303 är en svag attraktion normal och förväntas efter kalldragning, trådvalsning eller svår bearbetning, eftersom dessa operationer delvis omvandlar austeniten till martensit. En helt glödgad, spänningsavlastad 303-del kommer att visa permeabilitet nära 1,02, medan en kraftigt kallformad del kan visa flera gånger den siffran. Om en specifikation kräver icke-magnetiskt beteende ska kravet skrivas mot det färdiga skicket, inte råvaran.
Den termiska expansionssiffran förklarar också ett praktiskt fältproblem. När en rostfri plugg installeras i ett aluminiumhölje och monteringen värms upp växer aluminium snabbare. Om pluggen vridits till ett värde som antog ett stålhus, kan förspänningen falla och skarven kan sippra. I högtemperaturapplikationer löser vanligtvis ett något högre initialt vridmoment, en tätningsbricka med kontrollerad kompression eller ett gängtätningsmedel klassat för temperaturområdet problemet mer tillförlitligt än att byta kvalitet.
Nyckeluttag: lätt magnetism i en färdig 303-del är normalt och indikerar inte fel betyg; kontrollera permeabilitetskraven mot kallarbetet istället.
Bearbetningsbarhet: Fastigheten som säljs 303
Bearbetbarhet anges normalt som ett index, där friskärande kolstål B1112 sätts till 100 procent. Indexet är inte en laboratoriekonstant; det är en branschkonvention som återspeglar uppnåbar skärhastighet för en rimlig livslängd. Den svarar fortfarande på frågan varje produktionsplanerare ställer, vilket är hur många delar per timme en given kvalitet kommer att ge innan verktygsslitage tvingar fram en förändring. Tre saker driver indexet för en rostfri kvalitet: inneslutningarnas kemi, den austenitiska matrisens härdningshastighet och den termiska ledningsförmågan, som avgör hur mycket värme verktyget måste absorbera. Mangansulfidinneslutningarna i 303 fungerar som inre spänningshöjare, så spånet spricker i korta segment istället för att bilda ett långt, trassligt fågelbo runt verktyget. Det enda beteendet tillåter högre ythastigheter, tyngre matningar och mindre operatörsingripande. Tabellen nedan placerar 303 tillsammans med andra vanliga betyg som använder samma index.
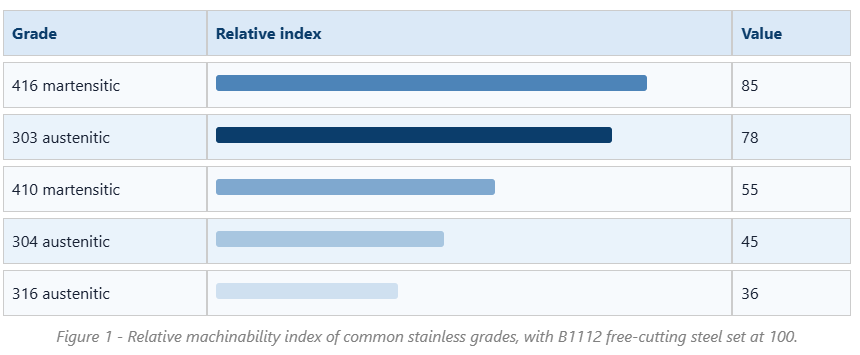
Gapet mellan 303 och 304 är det enskilt mest kommersiellt betydelsefulla faktumet i den här artikeln. Med ett index på 78 mot 45 tar 303 bort material snabbare, genererar kortare spån och ger mycket färre verktygsbyten per skift. På en flerspindlig skruvmaskin som kör små delar avgör den skillnaden ofta om ett jobb är lönsamt. Det förklarar också varför nästan varje liten rostfri gängad komponent på marknaden, från trådinsatsämnen till dräneringspluggar, anges i 303 som standard om inte kunden ber om något annat.
Fördelen är inte obegränsad, och den kommer med rejäla straff. Sulfidinneslutningarna minskar korrosionsbeständigheten, som diskuteras senare, och de gör också materialet mindre lämpligt för svetsning eftersom svavel främjar hetsprickbildning. Ytfinish kan vara utmärkt, men om en passiverande syrabehandling följer efter bearbetning kan inneslutningarna lämna mikroskopiska gropar som ser ut som defekter under förstoring. Verktygsslitage är bättre än 304 men fortfarande långt ifrån kolstål, så hårdmetallkvaliteter med ett tufft underlag och en PVD-beläggning är det vanliga valet. Kylvätsketrycket är viktigt eftersom 303 leder värme dåligt; högtryckskylvätska genomgående verktyg håller skäreggen under temperaturen där uppbyggd egg börjar bildas.
Typiska startparametrar för svarvning av glödgat 303 med belagd hårdmetall är en ythastighet runt 150 till 200 meter per minut och en matning på 0,10 till 0,25 millimeter per varv, med exakta siffror justerade för skärdjup och styvhet. Höghastighetstålverktyg används fortfarande för gängning med liten diameter och för formverktyg, men med mycket lägre hastigheter, vanligtvis 25 till 40 meter per minut. Tapping är operationen där 303 får sitt rykte, eftersom de korta markerna klarar räfflor mycket lättare än de trådiga markerna som produceras av 304, vilket drastiskt minskar kranbrott i blinda hål.
En annan praktisk punkt är konsekvens. Eftersom svavelintervallet är brett kan två uppvärmningar av 303 uppträda olika. En verkstad som kör ett högvolymjobb bör be kvarnen eller komponenttillverkaren att hålla fribearbetningstillägget i den övre halvan av intervallet om cykeltid och verktygslivslängd är kritiska. Där ytfinish eller formbarhet är viktigare är en variant med lägre svavelhalt eller en selenhaltig variant den bästa handeln.
Slutligen handlar bearbetbarhet inte bara om hastighet. Det handlar också om skrot-, gradnings- och besiktningskostnad. Friskärande kvaliteter ger mindre grader, formstabila delar och mer förutsägbar gängmätning, vilket minskar antalet delar som avvisas vid slutbesiktning. På en detalj med flera gängor, ett tvärhål och en tätningsyta kan dessa sekundära besparingar överstiga besparingarna i cykeltid.
Det är värt att komma ihåg att indexet i diagrammet förutsätter en specifik uppsättning referensförhållanden, vanligtvis enpunktsvarvning med hårdmetallverktyg och ett fast verktygslivslängdskriterium. Genom att ändra operationen ändras rangordningen något. Borrning, till exempel, är känsligare för spånevakuering än svarvning, så den relativa fördelen med 303 jämfört med 304 är ännu större vid djuphålsborrning och gängning än vad enbart indexet antyder.
Nyckelalternativ: 303 finns på grund av dess bearbetningsindex på ungefär 78, och varje beslut att byta till 304 eller 316 av korrosionsskäl bör kostnadsberäknas mot en ökning av cykeltiden på 40 procent eller mer.
Korrosionsbeständighet av 303 rostfritt stål
I rena lantliga och inomhusmiljöer presterar 303 nära 304 och kommer att hålla en ljus yta i flera år. Färskt vatten, milda rengöringsmedel, många miljöer i kontakt med livsmedel som inte är kloridtunga och de flesta bilförhållanden under motorhuven med tillfällig fukt är alla acceptabla. Problemen börjar när klorider är närvarande i meningsfull koncentration.
Mekanismen är okomplicerad. Mangansulfidinneslutningar avbryter den passiva kromoxidfilmen. I närvaro av kloridjoner löses dessa inneslutningar företrädesvis upp, vilket skapar mikrospalter där den lokala kemin blir sur och syresvält. När en grop väl initieras, fortplantar den sig eftersom gropens inre blir en anod och den omgivande ytan fungerar som en stor katod. Det är därför en 303-del kan se fläckfri ut i två år i en inlandsanläggning och sedan visa gropbildning inom några månader när samma del är installerad nära en kustplats eller utsätts för avisningssalt.
Frätningsmotstånd jämförs ofta med hjälp av punktfrätningsmotståndsekvivalenttalet, beräknat från krom-, molybden- och kvävehalt. För 303 finns det inget avsiktligt molybden eller kväve, så värdet landar i området 17 till 19, liknande 304 men med en mycket högre täthet av initieringsställen. Grade 316 lägger till molybden och når ungefär 24 till 26, vilket är anledningen till att det förblir standard för marin och kemisk service.
| Faktor | 303 | 304 | 316 |
|---|---|---|---|
| Motstånd mot gropfrätning motsvarande | Cirka 17-19 | Cirka 18-19 | Cirka 24-26 |
| Gropinitieringsplatser | Hög, från sulfidinneslutningar | Låg | Mycket låg |
| Relativ bearbetbarhet | Cirka 78 | Cirka 45 | Cirka 36 |
| Havs- eller kustexponering | Rekommenderas inte | Begränsad | Rekommenderas |
| Svetsbarhet | Dålig risk för het sprickbildning | Bra | Bra |
| Typisk användning av gängade delar | Insatser, adaptrar, avtappningspluggar | Allmänna fästelement och insatser | Marin- och processbeslag |
Det finns en begränsning värd att veta. Passivering i citron- eller salpetersyra efter bearbetning tar bort fritt järn och ytföroreningar, och det förbättrar 303:s prestanda något genom att rensa ut de yttersta inneslutningarna. Det förändrar inte bulkkemin och det kommer inte att rädda en del som används i en kloridrik miljö. Elektropolering går ett steg längre genom att ta bort ett tunt ytskikt helt, vilket förbättrar utseendet och initieringsmotståndet, men återigen är fördelen begränsad till huden.
För avtappningspluggar och andra tätningskomponenter är miljön vanligtvis mindre aggressiv än den ser ut. Motorolja, transmissionsvätska och kylvätska är vanligtvis inte kloridbärande, och pluggen ser en sump interiör snarare än en stänkzon. Det är därför som 303/304/316 rostfria oljepluggar vanligtvis erbjuds som en familj, vilket låter köparen matcha betyg till exponering snarare än att ställa in det dyraste alternativet.
Den förnuftiga valregeln är att använda 303 där detaljen är bearbetad i hög volym och miljön är godartad, byta till 304 där viss kloridexponering och måttlig korrosion är möjlig, och flytta till 316 där delen kommer att se salt, havsluft eller processkemikalier. Att gå åt andra hållet, att välja 316 för en torr inomhusapplikation, ökar kostnaden utan mätbar fördel.
Nyckelalternativ: 303 är ett bra val för inomhus, oljig och milt fuktig service, men den bör aldrig specificeras för kustnära, marina eller kloridrika miljöer där gropbildning initieras vid sulfidinneslutningarna.
Värmebeständighet, värmebehandling och svetsbeteende
Datablad anger vanligtvis att 303 motstår oxidation vid intermittent exponering upp till cirka 760 °C och i kontinuerlig drift upp till cirka 870 °C. Dessa figurer beskriver oxidskalbildning, inte strukturell lämplighet. Svaveltillsatsen som gör kvaliteten bearbetbar är också anledningen till att den inte är ett bra val för förhöjda temperaturer, eftersom sulfider kan främja sprödhet och accelererad attack vid korngränser.
Värmebehandlingsfakta som spelar roll
- 303 kan inte härdas genom värmebehandling. Eventuella hårdhetskrav måste uppfyllas genom kallbearbetning, inte genom härdning eller åldring.
- Glödgning utförs i intervallet ungefär 1010 till 1120 °C följt av snabb kylning, och dess syfte är att mjuka upp kallbearbetat material och återställa duktiliteten, inte att öka styrkan.
- Avspänningsavlastning av bearbetade delar utförs vanligtvis vid cirka 350 till 400 °C. Detta intervall har valts medvetet för att hålla sig under sensibiliseringsfönstret där kromkarbider bildas vid korngränserna.
- Långvarig exponering mellan cirka 425 och 815 °C bör undvikas, eftersom kromkarbidutfällning tar bort krom från den omgivande matrisen och lämnar ett korrosionsbenäget band.
Svetsning är den svaga punkten
303 anses allmänt vara olämplig för svetsning. Svavel sänker stelningstemperaturområdet och främjar hetsprickbildning i svetssträngen, och det ökar också porositeten. Om en konstruktion kräver svetsning är det vanliga tillvägagångssättet att byta komponenten till 304 eller 316, eller till en kombination av lågsvavligt fyllmedel och bas. Där en 303-del verkligen måste sammanfogas, bör svetsning begränsas till processer med låg värmeinmatning med 308L fyllmedel, följt av fullständig glödgning och betning, men även då kommer korrosionsbeständigheten hos svetsen och den värmepåverkade zonen att vara sämre än modermetallen.
Kallbildande och gallande
Kallbearbetning av 303 är möjlig men begränsad. Bearbetningshärdningshastigheten är hög, liknar andra austenitiska kvaliteter, så svåra formningsoperationer som djupdragning eller kraftig kallskärning görs normalt i 303Se eller i 304 snarare än i svavelbärande 303. Gängvalsning är däremot väl lämpad för 303 och är standardsättet för att tillverka gängor med hög hållfasthet och snabba hållfastheter.
Galling är en annan austenitisk egenskap värd att planera för. När två rostfria ytor med liknande hårdhet gnuggar under tryck kan de kallsvetsas lokalt och rivas, varför rostfria muttrar ibland fastnar på rostfria bultar. I gängade sammansättningar kontrolleras detta genom att använda olika kvaliteter, applicera en molybdenbaserad anti-fastsättningsblandning, kontrollera vridmomentet eller specificera en låsinsatsdesign som inte är beroende av upprepad demontering.
Nyckeluttag: behandla 303 som ett endast bearbetat material; om fogen måste svetsas eller ser varaktiga temperaturer över ca 400 °C, ange 304 eller 316 istället.
303 vs 304 vs 316: Att välja egenskaper, inte vana
Betygsval är en balanseringsövning mellan tre variabler som drar i olika riktningar: bearbetningskostnad, korrosionskrav och krav på styrka eller duktilitet. Jämförelsen med två kolumner nedan anger urvalslogiken för de två komponentfamiljerna som oftast påverkas av ett 303-beslut.
Gängade insatser och adaptrar
| Pluggar, beslag och tätningskomponenter
|
En ofta förekommande missuppfattning är att att flytta upp till 316 alltid är det säkrare valet. I praktiken kan en 316-komponent som gallrar vid montering och dras åt flera gånger bli mindre tillförlitlig än en korrekt åtdragen 303-del med en ordentlig tätning. Materialkvalitet är en variabel i ett system som även inkluderar gängform, toleransklass, ytfinish, smörjning och monteringsmoment.
Kostnadsdimensionen är verklig och värd att kvantifiera. Eftersom 316 maskiner ligger på ungefär 36 på index jämfört med 78 för 303, kan bearbetningstiden för samma detalj vara mer än dubbelt så hög och själva materialet är dyrare. För en liten del med hög volym kan det betyda att enhetskostnaden tredubblas. Där tjänstemiljön verkligen kräver 316, är det väl använda pengar; där den inte gör det, är det helt enkelt förlorat marginal.
Nyckeluttag: välj kvalitet från den faktiska exponeringen och den faktiska bearbetningsvolymen, och skriv både betyget och temperamentet på ritningen så att valet är repeterbart.
Applikationer: Där 303-egenskaper lönar sig i gängade komponenter
Egenskaperna som beskrivs ovan kartläggs snyggt till en specifik klass av komponenter: liten, gängad, producerad i hög volym och förväntas motstå rost utan att utsättas för klorider. Fyra produktfamiljer dominerar det utrymmet.
Självgängande gänginsatser
Ett självgängande skär skär sin egen gänga till ett borrat eller kärnhål i aluminium, magnesium eller plast. Skärslitsarna kräver ren spånavsugning under installationen och den utvändiga gängan måste vara tillräckligt hård för att skära utan flisning. 303 i glödgat eller lätt kallbearbetat tillstånd balanserar dessa behov väl, och när ett starkare eller mer korrosionsbeständigt alternativ krävs finns samma geometri tillgänglig i 304 eller 316.
Installationskvaliteten beror lika mycket på hålet som på insatsen. Ett hål som borras något överdimensionerat låter skäret snurra, medan ett underdimensionerat hål ökar installationsmomentet och kan klippa av drivnycklarna. Toleransband för pilothålet tillhandahålls normalt av insatstillverkaren och bör betraktas som obligatoriska snarare än rådgivande.
Tre-håls gängade insatser
Tre-hålsinsats installeras med ett dedikerat verktyg som kopplar in tre nycklar och låses sedan på plats. De motstår rotation mycket bättre än en vanlig spiralformad insats och är ett vanligt val där vibrationer eller upprepad demontering förväntas. Materialvalet är vanligtvis 303 för kostnad och bearbetbarhet, med 304 eller 316 tillgängliga där korrosionsbehovet är högre.
Eftersom den belastade gängan är invändig och skyddad av modermaterialet, är den korrosionsmiljö som skäret ser till stor del miljön inuti aggregatet, som ofta är godartad. Det är en anledning till att 303 presterar perfekt i motorer, växellådor och maskinramar även om samma kvalitet skulle misslyckas snabbt på en exponerad marint däcksbeslag.
Nyckellåsinsatser och omvandlingsmuttrar
Nyckellåsinsatser använder externa nycklar som drivs ner genom modermaterialet för att låsa insatsen mekaniskt. Omvandlingsmuttrar, även kallade han-till-hongängadaptrar, gör att en komponent kan växla mellan metriska och tumgängor eller mellan olika gängstigningar. Båda drar nytta av 303:s förmåga att hålla snäva toleranser på gängformen efter höghastighetsbearbetning, och båda levereras vanligtvis i kolstål, 303, 304 eller 316 så att köparen kan matcha kvalitet till applikation.
Oljepluggar och gängpluggar
Avtappningspluggar och tätningspluggar är klassiska skruv-maskindelar: enkel geometri, snäv gängtolerans, hög årsvolym. Den inre miljön är normalt olja eller kylvätska, medan den yttre miljön kan vara ett motorrum, en maskinbas eller en utomhuskapsling. Att välja 303 för inomhusutrustning och 316 för exponerad marinutrustning är standard, kostnadseffektiv uppdelning.
En sista ansökningsnotering gäller olik metallkontakt. När en rostfri insats installeras i ett aluminiumhölje bildar fogen ett galvaniskt par, och i närvaro av en elektrolyt blir aluminium anoden. Detta är sällan ett problem i torr inomhusutrustning, men i våta eller salthaltiga miljöer påskyndar det korrosion av modermetallen runt insatsen. Skyddsbeläggningar, tätningsmedel eller byte av grundmaterial är de vanliga korrigerande åtgärderna.
Viktigt att ta med: den invändiga gängan på ett skär ser vanligtvis en mild miljö, så 303 förblir standardvalet för skär med stora volymer om inte själva monteringen utsätts för klorider.
Underhåll och in-service praxis
Materialval får en komponent till startlinjen; underhållspraxis avgör hur den presterar under en livslängd. Rostfria gängade komponenter misslyckas av ett litet antal förutsägbara skäl, och de flesta av dem går att förhindra.
- Övermoment. Eftersom glödgat 303 har en sträckgräns runt 190 till 260 MPa, kan ett vridmoment som kopierats från ett fästbord av stål sträcka eller skala gängor. Använd alltid vridmomentdata som publicerats för den specifika insatsen eller pluggen och kalibrera om drivrutinerna regelbundet.
- Gallande. Rostfritt på rostfritt kontakt under tryck kan fastna. Anti-gripmassa, en olik parningskvalitet eller en smord installationsprocedur tar bort det mesta av risken.
- Otillräckligt engagemang. En plugg som är två gängor kort från fullt ingrepp kommer att läcka oavsett grad. Verifiera ingreppsdjupet under första artikelinspektionen, inte efter fältfel.
- Klorid attack. Pitting på en 303-del är ett tecken på att betyget är fel för miljön, inte att delen är defekt. Byt ut mot 316 eller lägg till en skyddsbarriär.
- Galvanisk korrosion av föräldern. Leta efter vit eller grå korrosionsprodukt runt en rostfri insats i ett aluminiumhölje, vilket indikerar att aluminiumet förbrukas.
Inspektionspraxis bör matcha felläget. Visuell inspektion fångar upp gropbildning, korrosionsfläckar och gängskador. Gängmätning fångar upp dimensionsavdrift efter installation. För kritiska leder är en vridmomentkontroll efter den första termiska cykeln mer informativ än en vridmomentkontroll vid montering, eftersom den avslöjar om förspänningen har gått förlorad. Regelbunden kemisk verifiering med hjälp av en handhållen röntgenfluorescensanalysator kommer att bekräfta att inkommande material verkligen är 303 och inte en ersättningsgrad, vilket är ett vanligt problem i blandat lager.
Förvaring är också viktigare än det verkar. Rostfria komponenter som lagras i öppna träkärl i ett fuktigt lager kan ta upp ytföroreningar och utveckla rostfläckar som är kosmetiska snarare än strukturella, men de kommer fortfarande att utlösa ett kundklagomål. Att förvara delar i förseglade förpackningar med en flyktig korrosionsinhibitor och hantera dem med rena handskar undviker de flesta av dessa tvister.
Nyckelåtgärder: de flesta 303-komponentfel i fältet spårar tillbaka till vridmoment, ingrepp eller miljö, inte till själva materialet, så underhållsprocedurer förtjänar samma uppmärksamhet som betygstexten.
Inköp av 303-komponenter i rostfritt stål: Vad ska man specificera
Eftersom 303 har ett brett tillåtet kemiområde och flera temperament, medför inköpsordern det mesta av kvalitetsrisken. En kompetent tillverkare eller leverantör bör kunna svara på var och en av följande punkter utan att tveka.
| Objekt att specificera | Varför det spelar roll |
|---|---|
| Betyg och standard | UNS S30300 eller EN 1.4305, uttryckligen angivna snarare än "rostfritt" |
| Svavelsortiment | Bestämmer bearbetningskonsistensen och, indirekt, gropbeteende |
| Leveransskick | Glödgad eller kalldragen; påverkar styrka och duktilitet med stor marginal |
| Hårdhet range | En enkel verifieringspunkt för inkommande inspektion |
| Materialcertifikat | EN 10204 3.1 med spårbarhet för värmenummer till den färdiga satsen |
| Trådtoleransklass | 6H, 6g eller kundspecifik; verifierad med go- och no-go-mätare |
| Ytbehandling | Passivering, plätering eller torrfilmssmörjning, med ett definierat test |
| Provtagningsplan | Definierar hur många delar per parti som inspekteras och mot vilka kriterier |
| Förpackning | Förhindrar kontaminering, fuktskador och transportskador |
Att arbeta med en tillverkare som också kontrollerar installationsverktygen tar bort en klass av problem. När skäret och drivverktyget är utformade tillsammans är installationsmoment, nyckelingrepp och håltolerans konsekventa och fältklagomål om avskalade hål minskar kraftigt. Detta är särskilt viktigt för självgängande och trehålsskär, där drivfunktionen är lika kritisk som själva gängan.
Volymköpare bör också fråga om repeterbarhet från parti till parti, inte bara godkännande från första artikel. En konsekvent värme på 303 från en stabil kvarnkälla, med en kontrollerad svavelhalt, gör att en butik kan låsa in skärparametrar och hålla dem i flera år. När fräskällan ändras kan bearbetningsbeteendet förändras även om certifikatet ser identiskt ut, och det första tecknet är vanligtvis ökat verktygsslitage eller en ökning av gängmåttsavslag.
Slutligen, verifiera förmåga snarare än löften. Fråga efter själva produktionsutrustningen, inspektionsprocessen och spårbarhetskedjan från råstång till packad kartong. En leverantör som kan visa en dokumenterad väg från värmenummer till färdig del är mycket lättare att hantera än en som bara kan visa en certifikatmapp.
Nyckeluttag: ange kvalitet, svavelintervall, temperament och certifikattyp på inköpsordern; utan dessa fyra artiklar kan två leverantörer både göra anspråk på att leverera "303" och ändå leverera delar som beter sig annorlunda.
Vanliga frågor
Vilka är de viktigaste materialegenskaperna i 303 rostfritt stål?De definierande egenskaperna är en svavelhalt på 0,15 till 0,35 procent för spånbrytning, ett skärbarhetsindex på ungefär 78 mot B1112, glödgad draghållfasthet på 500 till 700 MPa, en 0,2 procent sträckgräns på 190 till 260 MPa på 5 till 60 MPa, hårdhet 5 till 05 procent. till 200 HB, och väsentligen icke-magnetiskt beteende i glödgat tillstånd. Korrosionsbeständigheten är jämförbar med 304 förutom märkbart lägre kloridfrätningsbeständighet. |
Är 303 rostfritt stål magnetiskt?Glödgad 303 är väsentligen icke-magnetisk, med en relativ permeabilitet nära 1,02. Kalldragning, gängvalsning och tung bearbetning omvandlar delvis austeniten till martensit, så en färdig del kan bli svagt magnetisk med permeabilitet på upp till cirka 3. En magnet som fastnar något på en maskinbearbetad 303-komponent är normalt och betyder inte att fel kvalitet har levererats. |
Kan 303 rostfritt stål härdas genom värmebehandling?Nej. Det är en austenitisk kvalitet och svarar inte på släckning eller härdning. Det enda sättet att öka hållfastheten är kallbearbetning, vilket kan höja draghållfastheten till ungefär 690 till 860 MPa till priset av duktiliteten. Glödgning används endast för att mjuka upp kallbearbetat material och återställa formbarheten. |
Varför är 303 lättare att bearbeta än 304?Svaveltillsatsen bildar mangansulfidinneslutningar genom hela matrisen. Dessa inneslutningar fungerar som inre skåror som får chipet att spricka i korta segment istället för att bilda en lång sträng. Korta spån rensar skärzonen, minskar uppbyggd egg, lägre skärkrafter och tillåter högre ythastigheter, vilket är anledningen till att 303 maskiner med ungefär 1,7 gånger hastigheten på 304. |
Kan 303 rostfritt stål svetsas?Det rekommenderas i allmänhet inte. Svavel främjar hetsprickbildning och porositet i svetssträngen, och den värmepåverkade zonen förlorar korrosionsbeständighet. Om svetsning är oundviklig, använd en process med låg värmeinmatning med 308L fyllmedel och planera för fullständig glödgning och betning, eller byt komponenten till 304 eller 316. |
Är 303 lämplig för havs- eller kustmiljöer?Nej. Kloridexponering orsakar gropbildning som initieras vid sulfidinneslutningarna. Även om den allmänna korrosionsprestandan är nära 304, är tätheten för gropinitieringsplatser mycket högre, så 303 bör reserveras för inomhus, oljig eller milt fuktig service. Grade 316 är det lämpliga valet för marina och kemiska miljöer. |
Vad är skillnaden mellan 303 och 303Se?Båda är fribearbetade kvaliteter, men 303Se använder selen istället för svavel. Selen ger liknande spånkontroll med bättre ytfinish och förbättrad varm- och kallformbarhet, och dess inneslutningar är något mindre aggressiva gropinitiatorer. Svavelbärande 303 erbjuder generellt högre bearbetningsindex och lägre kostnad, så det förblir standard för skruvbearbetade delar. |
Hur mycket gängingrepp behöver ett 303-skär?En praktisk utgångsregel är 1,0 till 1,5 gånger den nominella diametern för inkopplad gänga i stål och gjutjärn, och cirka 2,0 gånger den nominella diametern i aluminium eller magnesium. Där vibrationer förekommer, använd en låsinsatsdesign istället för att bara öka ingreppet, eftersom utmattningslivslängden styrs av skåran vid den första ingreppsgängan. |
Hur ska en köpare verifiera inkommande 303-komponenter?Kontrollera EN 10204 3.1-certifikatet mot värmenumret, verifiera hårdheten, mät gängorna med go- och no-go-mätare och stickprovskontrollera kemin med en handhållen analysator om gradutbyte är en risk. Bekräfta att svavelhalten ligger inom det angivna intervallet, eftersom en lågsvavlig värme kommer att bearbeta annorlunda även om certifikatet är kompatibelt. |
Kostar 303 rostfritt stål mer än 304?Materialkostnaden per kilogram är vanligtvis liknande eller något högre, men den levererade delkostnaden är ofta lägre eftersom bearbetningstiden är betydligt kortare. Vid skruvbearbetning med stora volymer uppväger skillnaden i cykeltid och livslängd vanligtvis råvarupriset, så 303 förblir det ekonomiska valet varhelst korrosionsmiljön tillåter det. |
Nyckelalternativ: 303 materialegenskaper i rostfritt stål är optimerade för bearbetning och mild korrosion, och varje urvalsfråga kommer tillbaka till dessa två prioriteringar.
Relaterade sidor på denna webbplats
De två sidorna nedan täcker material och produktfamiljer som diskuteras i den här artikeln och är det naturliga nästa steget om du anger gängade komponenter.
| Sida | Vad du hittar |
|---|---|
| Gängade insatser i rostfritt stål | Infoga typer, material och installationsmetoder i en översikt |
| 303, 304 och 316 fästen i rostfritt stål | Betygsjämförelse för fästelement och bearbetade rostfria delar |
Om du jämför materialalternativ för en specifik del snarare än att läsa i allmänhet, ta med ritningen, servicemiljön och årsvolymen. Dessa tre poster bestämmer betyget och temperamentet snabbare än någon databladsjämförelse.
Nyckeluttag: matcha betyget till miljön och volymen, lås sedan valet i ritningen och inköpsordern så att beslutet överlever nästa beställning.


