En M8-tapp på ett växellådshus av pressgjuten aluminium remsor första gången en momentnyckel passerar 28 Nm. Linjen stannar, huset hamnar i en skrotkärl och den verkliga kostnaden är inte huset. Det är det förlorade skiftet, inneslutningsrapporten, kundmeddelandet och de tre ingenjörerna som spenderar två dagar på att bevisa att felet var ett hålspecifikationsproblem och inte ett monteringsproblem. Automotive gängade insatser är de små, billiga delarna som förhindrar exakt den här typen av händelser, och de väljs månader tidigare på en ritningsnotis som lyder ungefär "M8 x 1,25 självgängande insats, rostfritt eller motsvarande."
Här är slutsatsen på förhand. Insatsfamiljen betyder mycket mer än varumärket. En trådgängsinsats, en självgängande insats och en nyckellåsande insats är inte utbytbara, eftersom de överför lasten till modermaterialet på tre helt olika sätt. När du väl fixat familjen blir material och beläggning en korrosions- och temperaturfråga, och håltolerans blir en verktygs- och processfråga. Gör beställningen fel och du kommer att spendera pengar på snävare toleranser som applikationen aldrig behövde, samtidigt som den faktiska risken, som är en roterande eller utdragbar insats, förblir orörd.
Den här artikeln går igenom de sex familjerna av gängade insatser för bilar, materialen och beläggningarna som är meningsfulla i motor-, transmissions-, chassi- och elbatterier, hål- och gängspecifikationerna som avgör om en insats håller, verktygen som håller en linje i rörelse och frågorna att ställa till alla tillverkare eller leverantörer innan du släpper en inköpsorder. Den avslutas med underhållsvägledning för avskalade trådar, en uppsättning vanliga frågor och en kort resursmodul.
Vad fordonsgängade insatser faktiskt gör inuti en skarv
Ett skär gör ett jobb: det flyttar den bärande gängan ur ett svagt modermaterial till ett starkare, utbytbart element. Aluminium, magnesium, zinkgjutgods, stålplåt, kompositer och plaster har alla en sak gemensamt. När du skär en gänga direkt i dem är felläget inte en trasig bult. Det är en klippt eller dragen tråd i det mjukare materialet, som är den dyra delen.
Tänk på siffrorna. En bult av stål av kvalitet 8.8 i en aluminiumbov kan gå sönder vid bulten långt innan aluminiumet går sönder, vilket är bra, eftersom du vill att bulten ska vara den svaga länken. En bult med betyget 10,9 i samma bov vänder på det förhållandet. Nu överlever aluminiumgängsaxen och bulten, vilket innebär att du förstör ett hus för att rädda en bult. En infogning ändrar förhållandet. Det ger aluminiumbommen en invändig gänga av stål eller rostfritt med en större effektiv skjuvarea, och den sprider belastningen över en längre ingreppslängd, så att fogen beter sig som designen tänkt.
Det finns en andra, mindre diskuterad funktion. Skär skapar repeterbarhet. Ett gängat hål i pressgjuten aluminium varierar med porositet, dragvinkel, verktygsslitage och klämläge. En förformad insats, installerad med ett kontrollerat verktyg, ger samma gängposition och samma utdragningsbeteende på enhet 1 och enhet 100 000. För en tillverkare som kör en säkerhetskritisk montering är den repeterbarheten värd mer än insatsens enhetspris.
Slutligen skapar skären servicevänlighet. När en gänga skadas i fält, omvandlar en spiralformad spole eller en nyckellåsinsats ett skrothus till ett reparerat. Inom tunga fordons- och järnvägsarbeten, där gjutgods kan kosta tusentals och ledtiderna sträcker sig över månader, har den enstaka fastigheten hållit hela flottan igång.
De sex familjerna av gängade insatser för fordon och var var och en hör hemma
De flesta inköpsmisstag sker eftersom köpare behandlar alla inlägg som en kategori. Det är de inte. Tabellen nedan sammanfattar de sex familjer som förekommer oftast i fordons- och rymdritningar, och den kolumn som avgör de flesta argument är den om hur insatsen stoppar sig själv från att rotera.
| Familj | Hur den låser sig | Typiskt värdmaterial | Bäst passform | Se upp för |
|---|---|---|---|---|
| Trådgängsinsats (spiralformad spole) | Diamantsektionsspole som hålls av fjäderspänning i ett gängat hål | Aluminium, magnesium, gjutjärn, plast | Reparation och förstärkning av ett vanligt gängat hål | Kräver en STI kran, inte en standard kran |
| Självgängande insats | Utvändiga skärskåror bildar sin egen gänga under installationen | Plast, aluminium, mjuka pressgjutgods, tunna väggar | Enstegsinstallation i låghållfasta bojor | Pilothålets diameter är kritisk och materialspecifik |
| Nyckellåsinsats | Nycklar neddrivna genom insatsväggen in i modermaterialet | Hårda stål, högvibrerande fogar, flyghus | Maximalt motstånd mot rotation och utdrag | Fler installationssteg och en större navdiameter |
| Trehåls gängad insats | Flänshål med skruvar, nitar eller stakning | Plåt, tunna paneler, kompositer | Tunt material där en hel tråd inte kan skäras | Behöver utrymme eller åtkomst bakom panelen |
| Intern-extern omvandlingsmutter | Hantråd utvändigt och invändigt invändigt | Vilket material som helst som används där trådstandarderna skiljer sig åt | Anpassa mått till unified, eller BSP till NPT | Kontrollera ingreppslängden på båda gängorna |
| Gängad plugg och oljeplugg | Tätning med packningsyta eller med konisk gängform | Oljetråg, växellådor, hydraulhus | Töm, fyll och inspektionsportar | Koniska och raka pluggar tätar enligt olika principer |
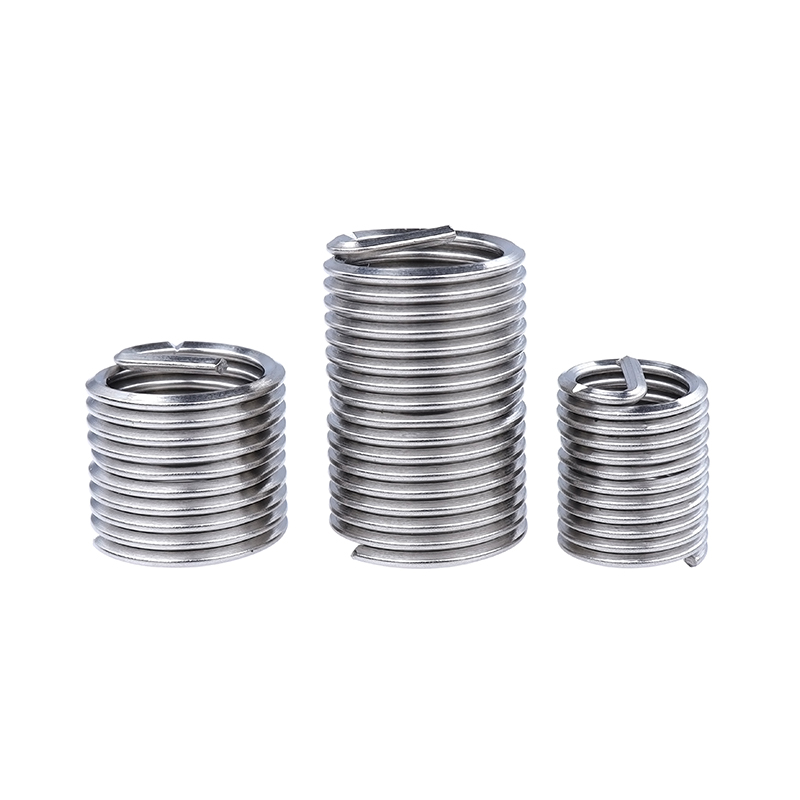 Skruvlåsinsats Skruvlåsinsats is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Visa produkt →
Trådgänginsatsen förtjänar en längre kommentar eftersom det är den familj som oftast anges i säkerhetsrelaterade skarvar. En standard spiralformad spole förlitar sig på den elastiska spänningen hos den installerade spolen för att stanna kvar. En skruvlåsvariant lägger till en låsfunktion på den inre gängan som greppar själva bulten, vilket höjer det vridmoment som krävs för att lossa fästelementet efter vibration. I ett drivlinafäste eller en chassimonterad sensor visar sig den skillnaden som en led som stannar vid sin klämbelastning efter 200 timmars slumpmässig vibration istället för att glida loss.
Självgängande skär upptar den motsatta änden av spektrumet. De är det pragmatiska valet när chefen är mjuk, väggen är tunn och processen vill ha en operation snarare än två. Eftersom skäret skär sin egen gänga är pilothålet inte alls en gängspecifikation. Det är en håldiameter med ett toleransband, och det bandet är vanligtvis tätt, ofta runt plus eller minus 0,05 mm på små storlekar. Om din borrprocess inte kan hålla det bandet, kommer inget skärmärke att rädda fogen.
Nyckellåsinsatser är det tunga svaret. De är installerade med nycklar som drivs ner genom slitsar i insatskroppen, vilket mekaniskt låser insatsen till modermaterialet. Man litar inte på fjäderspänning eller friktion. Det är därför de uppträder i flyghus, på platser med hög vibration och vid reparationer där ett enda fel inte är acceptabelt. Avvägningen är ett större installationskuvert och fler trappsteg vid bänken.
Material- och beläggningsval för gängade skär för fordon
När familjen är fixad är nästa beslut material och slut. Det är där kostnader, korrosion och galvanisk risk möts. Regeln som sparar mest besvär är enkel: anpassa insatsmaterialet till bulten och till miljön, och placera aldrig en liten anodinsats i en stor katodisk förälder utan att tänka på det.
Kolstålsinsats är arbetshästen. De är starka, billiga och lätta att forma och med en zinkbaserad plätering klarar de torra inomhus- och lätt fuktiga miljöer bra. Blåvit zink och gul zink är de två beläggningarna du kommer att se oftast. Blåvit zink ger ett ljust, tunt, relativt jämnt lager med bra utseende och måttlig saltsprutbeständighet. Gul zink, producerad med en trevärdig passivering i moderna linjer, ger en något varmare ton och vanligtvis bättre motståndskraft mot vitrost, vilket är anledningen till att den förekommer på underrede och motorrumsdelar.
Insatser i rostfritt stål, vanligtvis 303, 304 eller 316, flyttar diskussionen från utseende till kemi. Typ 303 är fribearbetad och är det naturliga valet när skärkroppen ska skäras på automatiska svarvar med hög volym. Typ 304 är den allmänna korrosionsbeständiga kvaliteten och täcker de flesta användningsområden under huven och utomhus. Typ 316 tillför molybden och blir det rätta svaret för vägsalt, marin exponering och vissa kemiska miljöer. Avvägningen är att austenitiskt rostfritt inte är magnetiskt och inte kan härdas genom värmebehandling, så utdragshållfastheten per volymenhet är lägre än ett härdat kolstålskär av samma storlek.
| Material och finish | Korrosionsbeständighet | Styrka | Typisk miljö |
|---|---|---|---|
| Kolstål, slätt | Låg | Hög | Endast torra, oljedimmade interiörer |
| Kolstål, blåvit zink | Måttlig | Hög | Hyttinteriör, torra motorutrymmen |
| Kolstål, gul zink | Måttlig to good | Hög | Motorrum, stänkexponerade underkroppszoner |
| 303 rostfritt stål | Bra | Måttlig | Maskinbearbetade skär, allmän användning under huven |
| 304 rostfritt stål | Bra | Måttlig | Exteriörlister, fästen, skarvar av blandade material |
| 316 rostfritt stål | Mycket bra | Måttlig | Exponering för vägsalt, kustnära och sköljning |
Två praktiska punkter är värda att upprepa. För det första ändrar beläggningstjockleken de effektiva gängdimensionerna något, så en belagd insats är inte dimensionellt identisk med en vanlig, och pläteringsspecifikationen hör hemma på ritningen bredvid gänganteckningen. För det andra, när en rostfri insats installeras i en aluminiumgjutning, sitter de två metallerna i kontakt i en potentiellt våt miljö. Det är ett galvaniskt par. Det är vanligtvis acceptabelt för en liten insats i en stor gjutning, men det bör vara ett medvetet beslut registrerat i designfilen snarare än en olycka i komponentlistan.
Ange hålstorlek, gängstorlek och ingreppslängd
Vem som helst kan läsa en trådtext från en ritning. Den del som kräver erfarenhet är att översätta den anropet till ett hål, en tolerans och en ingreppslängd som en produktionslinje faktiskt kan hålla. Fem saker driver resultatet: modermaterialet och dess hårdhet, pilothålets diameter och dess toleransband, ingreppslängden i föräldern, den tillgängliga väggtjockleken för basen och installationsmetoden inklusive om åtkomst endast sker från en sida.
Hårdhet är det första filtret. I mjukt aluminium runt 60 till 80 HB skär ett självgängande inlägg lätt en ren gänga, och en spiralformad spole behöver ett ordentligt gängat STI-hål. I ett härdat stål över ungefär 30 HRC är självgängande skär helt enkelt fel verktyg och diskussionen går till nyckellåsning eller till en borrad och gängad reparation.
Pilothålstolerans är det andra filtret, och det är där de flesta fältfel uppstår. Ett hål som är 0,1 mm för stort minskar materialet som skäret kan bita i, och felet visar sig som ett skär som snurrar under vridmoment, ibland först efter flera termiska cykler. Ett för litet hål ökar installationsmomentet, vilket kan klippa insatsen eller spricka en tunn nav.
Engagemangslängden är det tredje filtret. Den vanliga genvägen att använda ett skär bara så djupt som standardgängan för bulten är vanligtvis ett misstag. Skär fungerar genom att fördela belastning, så djupet är direkt proportionellt mot hur mycket belastning skarven bär. Tabellen nedan sammanfattar hur olika skärfamiljer jämförs med avseende på relativ utdragningsprestanda i samma värdmaterial under samma testförhållanden, vilket är det mest användbara sättet att tänka på detta beslut innan du bestämmer dig för verktyg.
Det första diagrammet säger är att varje skärfamilj slår ett oförstärkt gängat hål och med stor marginal. Det lägsta skäret på diagrammet ger fortfarande ungefär femtio procent mer utdragsbelastning än den bara aluminiumgänga den ersätter. Det gapet är hela motiveringen för delen, och det är anledningen till att ett enstaka skär kan förvandla en marginell utformning till en säker utan att ändra gjutningen.
Den andra observationen är spridningen inom själva trådgänginsatsfamiljen. Skruvlåsvarianten sitter cirka tre procent över den trasslösa varianten här, vilket inte är ett påstående om låsprestanda utan en återspegling av den något annorlunda spolgeometrin och det faktum att båda är installerade i ett korrekt gängat STI-hål med identiskt djup. I riktiga skarvar är skillnaden viktigare än vad diagrammet antyder, eftersom låsfunktionen påverkar det vridmoment som fästelementet behöver lossa, inte den statiska utdragningsbelastningen.
Den tredje punkten gäller nyckellåsinsatsen överst i sortimentet. Den når det högsta indexet eftersom nycklarna överför lasten direkt till modermaterialet istället för att förlita sig på enbart trådingrepp. Det är just därför det specificeras var vibrationerna är kraftiga och tillgången för omarbetning är begränsad. Kostnaden är en större bas och en längre installationscykel.
Den fjärde punkten är jämförelsen mellan de två självgängande skären. Den rostfria versionen indexerar något högre än versionen av kolstål i detta test, vilket förvånar folk som antar att rostfritt alltid är svagare. Anledningen är att den rostfria insatsen i detta storleksintervall testades i något hårdare skick och med en marginellt annorlunda slitsgeometri. Den ärliga slutsatsen är att skillnaden mellan 92 och 96 är inuti bullret från de flesta processer på verkstadsgolvet, och bör inte vara den avgörande faktorn. Välj mellan dem på korrosionskrav, inte på två eller fyra procents hållfasthetsskillnad.
Den femte punkten gäller trehålsinsatsen. Dess index på 104 placerar den ovanför båda de självgängande skären men långt under trådfamiljen. Det är vettigt, eftersom dess lastväg går genom flänsen och de tre fästpunkterna snarare än genom en gänga med full djup. Det är en lösning för tunna paneler, inte en konkurrent till en spiralformad spole i en tjock bas.
Den sjätte punkten handlar om det oförstärkta hålet, och det förtjänar att betonas. Vid 62 är det bara gängade hålet inte bara svagare. Det är också det minst repeterbara alternativet, eftersom dess prestanda beror på den lokala porositeten hos gjutgodset vid den exakta basen. Två hål på samma komponent kan bete sig olika. Insatsen tar bort den variabiliteten, och variabilitet, inte medelhållfasthet, är det som orsakar linjestopp.
För det sjunde är diagrammet en statisk utdragbar jämförelse och bör inte läsas som en trötthetsrankning. I en vibrerande led kan rangordningen ändras, eftersom mekanismen som motstår lossning blir lika viktig som mekanismen som motstår att dras ut. Det är fallet för designen med skruvlås och nyckellås.
För det åttonde, notera att ingreppslängden hölls konstant vid en och en halv gånger den nominella diametern. Om du ökar ingreppet till två gånger diametern, vinner varje skärfamilj, men de självgängande skären vinner mindre än trådgängorna och nyckellåsfamiljerna, eftersom ett självgängande skär bär mer av sin belastning nära de första gängorna.
För det nionde är indexvärdena relativa, inte absoluta. De är användbara för att rangordna och för att förklara ett designbeslut för en kollega. De är inte en ersättning för ett utdragningstest på din egen gjutning, med din egen hålprocess, vid ditt eget installationsmoment.
För det tionde, det praktiska alternativet för ett inköpsteam är att det nästan aldrig är värt det att byta familj för att spara några cent per styck. Skäret är en liten bråkdel av kostnaden för den ledare som den skyddar, och det felläge som det förhindrar mäts i timmar av driftstopp.
Installationsverktyg och monteringslinjens verklighetskontroll
Ett perfekt skär med fel installationsverktyg är en skrotgenerator. Verktygsdiskussionen är kort men det är där många projekt tyst misslyckas, eftersom verktyget ofta behandlas som en eftertanke i samma inköpsorder som skäret.
För trådgängsinsats finns installationsverktyg i två breda stilar, beroende på om insatsen har en tång eller är trasselfri. Trasslös installation tar bort det separata tangbrytande steget, vilket eliminerar en lös trådbit som annars kan leta sig in i en växellåda eller ett oljegalleri. Den fördelen med en enda process, inte själva insatsen, är ofta anledningen till att en tillverkare går över till en design utan tång. Extraktionsverktyg är motsvarigheten, som används när ett slitet eller skadat skär måste komma ut utan att skada huvudgängan.
För självgängande skär är installationsverktyget vanligtvis en drivare som kopplar in den inre gängan och applicerar ett kontrollerat vridmoment. Två variabler spelar roll: föraren får inte falla ut under belastning, och installationsmomentet måste övervakas, eftersom installationsmomentet är den tidigaste och billigaste indikatorn på att pilothålet är ur specifikationen. Om installationsmomentet glider uppåt under ett skift, är borren sliten.
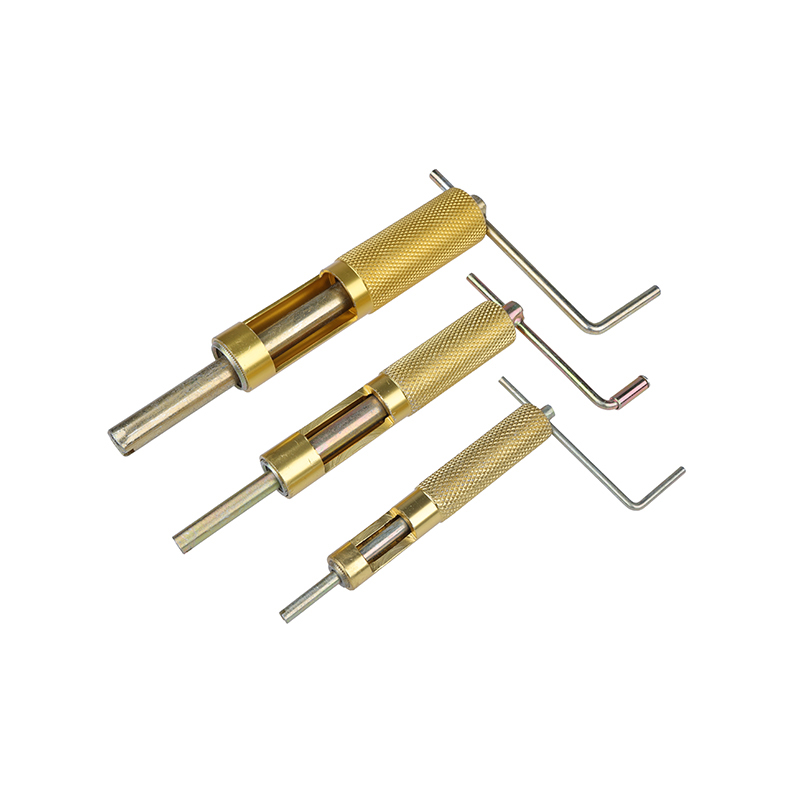 Installationsverktyg för trådgänginsättning Används för att exakt skruva trådgänginsatser i förgängade hål, vilket säkerställer korrekt installation och inriktning. Verktyget rymmer olika storlekar av trådgänga i... Visa produkt →
Trådkranar hör hemma i samma konversation. Spiralflöjtskranar lyfter ut spån ur ett blindhål, vilket gör dem till det säkrare valet där ett kvarlämnat spån skulle utgöra en kvalitetsrisk. Raka räfflor är mer robusta och föredras ofta i genomgående hål och i material som ger korta, pulverformiga spån. Valet mellan dem är ett spånkontrollbeslut innan det är ett beslut om skärhastighet.
Line reality check är detta. Om installationsprocessen behöver båda händerna, en fixtur och en vridmomentspecifikation som operatören måste komma ihåg, kommer processen att glida. Bra skärverktyg gör korrekt installation den enkla.
Kvalitet, spårbarhet och att välja en tillverkare av gängade insatser för fordon
För ett fästelement som kostar några cent är leverantörsrevisionen oproportionerlig mot priset och helt proportionerlig mot risken. Ett skärfel stannar inte vid skäret. Det stoppar leden, monteringen och ibland fordonet.
Börja med dimensionell förmåga snarare än enbart certifikat. Be om en kapacitetsstudie om de kritiska dimensionerna, vilket för ett skär vanligtvis betyder den största diametern, stigningsdiametern, längden och för självgängande typer, slitsgeometrin. Fråga sedan hur dessa dimensioner mäts, vid vilken frekvens och med vilken mätare. En tillverkare som inte kan beskriva sin mätarkontroll beskriver en process som kommer att driva.
Materialspårbarhet är den andra frågan. Värmenummer, brukscertifikat och en länk mellan stålpartiet och den färdiga satsen är det som förvandlar en insats från en förbrukningsvara till en säkerhetskomponent. För rostfria kvaliteter är ett intyg som visar den faktiska betyget, 303, 304 eller 316, viktigare än etiketten på kartongen.
Ytfinish är den tredje frågan, och det är den som oftast hoppas över. Pläteringstjocklek, vidhäftning och förekomsten av väteförsprödningsavlastning efter plätering är alla relevanta för en höghållfast stålfäst. För skär är de viktigaste problemen tjocklekskontroll, vilket påverkar gängpassningen, och enhetlig täckning inuti spolen eller slitsen, vilket påverkar korrosionslivslängden.
Den fjärde frågan är kapacitet och kontinuitet. En stor, stabil leveransrelation betyder mer än en låg första offert, eftersom ingenjörsförändringar, kapacitetsnedbrytningar och sjöfartsstörningar är de händelser som faktiskt stoppar produktionen. En partner med egen anläggning, egen maskinpark och dokumenterad produktionshistorik är lättare att planera runt än en handlare med ett bra pris.
För det femte, titta på bredden i sortimentet. En leverantör som kan erbjuda samma gängfamilj i kolstål, förzinkat stål och rostfritt stål, plus matchande kranar, drivdon och utsugsverktyg, minskar antalet leverantörer du måste kvalificera dig. Den konsolideringen sparar ingenjörstid, och ingenjörstid är den knappaste resursen i de flesta projekt. Du kan läsa mer om företaget bakom detta sortiment på vår företagsprofilsida .
Applikationsscenarier: Motor-, transmissions-, chassi- och elbrickor
Samma insats beter sig olika beroende på var den sitter. Ett fåtal scenarier upprepas över nästan alla fordonsprogram, och urvalslogiken skiljer sig tillräckligt mycket för att de är värda att separera.
Motor och transmissionPressgjutna aluminiumhus, kåpor och lagerkåpor dominerar. Termisk cykling är konstant, oljedimma är närvarande och skarven måste ofta överleva fordonets livslängd utan att vrida på nytt. Trådgänginsatser med låsfunktion och nyckellåsinsatser är vanliga här. Prioriteter: retention efter vibration, stabil klämbelastning vid 120 grader C och över, och korrosionsbeständighet kompatibel med olje- och kylvätskeexponering. | Chassi och karossstrukturBlandade materialfogar, hög galvanisk risk och exponering för vägsalt. Självgängande insatser förekommer i underramar av aluminium och i komposit- eller tunnväggiga strukturer, medan trehålsinsats tjänar paneler som är för tunna för att knacka. Prioriteter: korrosionsbeständighet, galvanisk kompatibilitet med det passande fästelementet och ett repeterbart pilothål på en högvolymslinje. |
EV batterifack och höljenStora aluminiumkonstruktioner med många gängade spetsar, strikta tätningskrav och låg tolerans för löst skräp. Gängade insatser och omvandlingsmuttrar tillåter en enda aluminiumgjutning att acceptera flera fästelementstandarder. Prioriteter: absolut frihet från lösa spån och trasiga tapp, konsekvent installationsmoment över hundratals punkter och ren processdokumentation. | Järnväg och flygHöger safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Prioriteter: dokumenterad spårbarhet, repeterbar utdragbar prestanda och en dokumenterad reparationsprocedur som fungerar i fält. |
För alla fyra scenarierna gäller ett mönster. Insatsen väljs aldrig isolerat. Den väljs tillsammans med fästelementet, hålprocessen och installationsverktyget, och beslutet valideras genom ett utdragstest på det faktiska produktionsmaterialet snarare än på en generisk teststav.
Reparation och underhåll: Avskalade gängor och dräneringspluggar
Inte varje insats går in i en ny del. En betydande del av efterfrågan kommer från reparation och reparation har sina egna regler. De två vanligaste jobben är en avskalad gänga i ett mjukt gjutgods och en skadad avlopps- eller påfyllningsport.
För en avskalad tråd är sekvensen okomplicerad men oförlåtande. Mät det återstående hålet, borra till angivet övermått, knacka med rätt STI-kran och installera insatsen till angivet djup, normalt något under ytan. Att hoppa över mätsteget är den vanliga orsaken till en reparation som misslyckas igen inom en månad. Om hålet redan har reparerats en gång, kanske en andra spole på samma plats inte är lämplig och en nyckellåsinsats eller en omvandlingsmutter blir det bättre svaret. Aluminiumgjutgods är den vanligaste värden, och det finns en användbar diskussion om skärbeteende i aluminiumreparationsarbeten i denna teknisk artikel om gängreparation i aluminium .
Tömnings- och fyllportar är ett annat problem. Felet är vanligtvis en läckande eller skadad plugg, inte en avskalad gänga, och åtgärden beror på om porten är en rak gänga tätad med en bricka eller en konisk gänga tätad av interferens. En rak plugg förlitar sig på en packningsyta och ett kontrollerat vridmoment, så överdragning skadar tätningsytan istället för att förbättra tätningen. En konisk plugg är beroende av gängingrepp, så antalet varv har betydelse och pluggen bör inte återanvändas på obestämd tid. Att få tätningsprincipen rätt är viktigare än materialkvaliteten, även om en 316 rostfri plugg är det vettiga valet där hamnen ser vägspray eller spolning.
I arbete med flotta och tung utrustning görs båda reparationerna vanligtvis med komponenten på plats, vilket innebär att åtkomsten är begränsad och renheten är svår att upprätthålla. Det är ett argument för att använda trasselfria skär i reparationssatser, eftersom det inte finns någon tång att bryta och hämta.
Konfigurationskort: Matcha infogningsstilen till den chef du har
När två mönster ser lika giltiga ut på papper, är tiebreaker vanligtvis bossgeometrin. De fyra konfigurationerna nedan täcker flertalet beslut om en riktig ritningsgranskning.
Tjock bas, mjukt material
En trådinsats i ett gängat STI-hål. Bästa balansen mellan utdragshållfasthet, litet installationshölje och reparationsvänlighet. Använd en låsvariant om fogen ser vibrationer.
Tunn vägg, en operation
En självgängande insats. Den skär sin egen gänga i ett kontrollerat styrhål och behöver inget separat gängsteg. Pilothålstolerans är den kritiska kontrollpunkten.
Hög vibration, hårt material
En nyckellåsinsats. Nycklar låser mekaniskt kroppen i grundmaterialet och tar bort allt beroende av gängfriktion. Större kuvert, högre tillförlitlighet.
Panelen är för tunn att knacka på
En gängad insats med tre hål, fixerad med skruvar, nitar eller stakning. Den flyttar lasten in i flänsen snarare än plåttjockleken och behöver åtkomst bakom panelen.
Att läsa dessa fyra kort tillsammans ger ett enkelt beslutsträd. Om det finns tillräckligt med material för ett gängat hål och fogen spelar roll, använd en trådgänginsats. Om det inte finns tillräckligt med material eller processen måste vara enstegs, använd en självgängande insats. Om fogen är säkerhetskritisk och vibrationerna är kraftiga, använd en nyckellåsinsats. Om det inte finns någon tjocklek alls, använd en trehålsinsats. Allt annat, inklusive omvandlingsmuttrar och gängade pluggar, löser ett annat problem: att anpassa en gängstandard eller täta en port.
Kostnad, ledtid och inköp gängade insatser för fordon
Inköpspriset för en insats är nästan aldrig det största antalet i beslutet. Det som spelar roll är den totala kostnaden för en fog som fungerar, och det inkluderar verktygen, processkontrollen, skrothastigheten och kostnaden för ett ledningsstopp.
Tre kostnadsfaktorer ligger vanligtvis över enhetspriset. Den första är pilothåls- eller STI-krankvalitet. En billig kran som driver producerar ospecifika hål, och ospecifika hål producerar vridmoment vid installation, omarbetning och skrot. Att uppgradera kranen kostar ofta mindre än att nedgradera insatsen. Det andra är installationsverktyg. En förare som kräver två händer saktar ner linjen och ökar risken för en felinriktad installation. Den tredje är delvariation. Varje ytterligare skärstorlek som en anläggning lagrar lägger till lager, inkuransrisk och plockfel. Att konsolidera till ett litet antal gängstorlekar, med en leverantör som kan täcka kolstål, förzinkade och rostfria varianter av samma storlek, minskar svansen på långsamt rörligt lager.
När det gäller ledtid handlar de frågor som är värda att ställa om buffert, inte om medelvärden. Vilken är standardproduktionsledtiden, vad är den minsta beställningskvantiteten och vilken buffert finns för de storlekar som konsumeras varje vecka? En leverantör som kan hålla konsekvent lager på de snabbrörliga storlekarna är mer värdefull än en som citerar tre dagar kortare på en storlek du beställer två gånger om året.
För köpare som arbetar med en internationell grossist eller distributör gäller samma logik en nivå upp. Distributörens möjlighet att spåra ett parti till ett brukscertifikat beror på tillverkarens egna register. Det är därför det är värt att förstå fabriken bakom delen, inte bara den enhet som utfärdar fakturan. Konsekvens över en stor månadsvolym, en dokumenterad inspektionsrutin och en stabil maskinpark är egenskaperna som håller en försörjningsledning tyst.
Vanliga frågor om gängade insatser för bilar
Det är de frågor som dyker upp oftast i designgenomgångar, kvalitetsmöten och tidiga leverantörssamtal. Varje svar är kort och praktiskt, och var och en förutsätter att du arbetar med en riktig ritning och en riktig produktionsprocess.
Vilket material är gängade insatser för bilar vanligtvis gjorda av?Kolstål med en zinkbaserad beläggning är det vanligaste, följt av 303, 304 och 316 rostfritt stål. Kolstål ger högre hårdhet och styrka till lägre kostnad, medan rostfritt stål är valt för korrosionsbeständighet. Rätt svar beror på miljön och på bultmaterialet. |
Ska jag använda en trådinsats eller en självgängande insats?Använd en trådinsats när navet är tillräckligt tjockt för ett gängat hål och skarven behöver maximal utdragbar prestanda med ett litet installationskuvert. Använd en självgängande insats när materialet är mjukt, väggen är tunn och processen bör vara ett enda steg. Pilothålskontroll är kritisk i båda fallen. |
Vilken pilothålstorlek behöver jag för en självgängande insats?Det är material- och storleksspecifikt och citeras vanligtvis till ett band på ungefär plus eller minus 0,05 mm på små metriska storlekar. Uppskatta det aldrig. Begär det rekommenderade hålet från skärtillverkaren för ditt exakta material och hårdhet, och verifiera det med en utdrags- och installationsmomentkontroll på produktionsgjutgodset. |
Fungerar gängade insatser för bilar i motorblock av aluminium?Ja, och detta är en av deras vanligaste användningsområden. Aluminium är mjukt i förhållande till stål, så en direkt gänga i gjutgodset är den svaga punkten. Ett skär flyttar den bärande gängan till stål eller rostfritt och sprider belastningen över en längre ingreppslängd, vilket höjer utdragningsmotståndet långt över ett gängat hål. |
Hur stoppar jag en insats från att backa ut under vibrationer?Tre tillvägagångssätt fungerar. Använd en låstrådsinsats som greppar bulten, använd en nyckellåsinsats som låses mekaniskt i modermaterialet, eller korrigera fogdesignen så att bulten behåller klämbelastningen. Slumpmässig vibrationstestning med vridmomentförlustmätning är det enda tillförlitliga sättet att bekräfta valet. |
Är en insats i rostfritt stål svagare än en i kolstål?I samma storlek och skick har austenitisk rostfri lägre hårdhet och kan inte genomhärdas, så dess utdragningsprestanda per volymenhet är generellt sett lägre. Den praktiska skillnaden är ofta liten jämfört med effekten av hålkvalitet och ingreppslängd. Välj rostfritt för korrosion, inte för styrka. |
Kan jag installera gängade insatser för bilar för hand?För en enda reparation, ja, med rätt drivenhet och en momentnyckel. För produktion, nr. Handinstallation introducerar variation i djup, inriktning och vridmoment, och den variationen är det som orsakar skärfel. Produktionsinstallationen bör använda en kontrollerad drivrutin med övervakat vridmoment. |
Vad ska jag kontrollera vid den första artikelinspektionen av en inlaga?Kontrollera huvud- och stigningsdiametrarna, längden, spårets eller nyckelgeometrin om tillämpligt, beläggningstjockleken och materialcertifikatet. Kontrollera sedan installationsmoment och utdrag på produktionsgjutgodset. Enbart dimensionskontroller kommer inte att fånga en missmatch mellan insatsen och modermaterialet. |
Hur djupt ska en insats installeras?Normalt spolas till något under ytan, enligt tillverkarens anvisningar. Djupet påverkar både den installerade gängpositionen och lastfördelningen. För grunt minskar ingrepp och utdrag; för djupt kan störa fästelementet eller låta insatsen sticka ut i en tätningsyta. |
Kan samma leverantör tillhandahålla insatser, kranar och installationsverktyg?Det är att föredra. En enda källa för skär, kranar, drivdon och utsugsverktyg minskar antalet variabler när en skarv underpresterar, och det tar bort situationen där skärleverantören och verktygsleverantören pekar på varandra under en kvalitetsutredning. |
Vart ska man gå härnäst
Om du är på väg att välja en familj är den snabbaste vägen att beskriva fogen i fyra rader: grundmaterial och hårdhet, gängstorlek, tillgänglig väggtjocklek och om fogen ser vibrationer eller termisk cykling. Från dessa fyra rader minskar familjen till en eller två kandidater, och det återstående arbetet är ett utdragstest på produktionsgjutningen.
Om du befinner dig vid inköpspunkten kopplas frågorna i den här artikeln direkt till ett leverantörsfrågeformulär. Fråga om dimensionsförmåga, materialspårbarhet, beläggningskontroll, övervakning av installationsmoment och lagerpolicy för snabbrörliga storlekar. Svaren kommer att skilja en tillverkare som kan stödja ett långt program från en som bara kan fylla en inköpsorder.
Två resurser på denna webbplats är värda att öppna nästa. Den företags- och fabriksprofil täcker tillverkningsbasen, maskinparken och kvalitetssynen bakom produktsortimentet med gängade anslutningar. Därifrån är produktsektionerna organiserade efter familj, så att du kan flytta direkt från en trådgängsinsats till dess installationsverktyg, eller från en självgängande insats till den matchande kranen, utan att lämna samma leveranskedja.
 Självgängande gänginsats i rostfritt stål Självgängande gänginsatser i rostfritt stål är fästelement utformade för att stärka gängade anslutningar. Till skillnad från standardinsatser är de gjorda av rostfritt stål, tillhandahåller... Visa produkt →
För team som planerar ett nytt program är det praktiska nästa steget ett provkit: en storlek i var och en av två eller tre kandidatfamiljer, plus de matchande verktygen, testade på din egen casting. Det testet kostar några dagar och en liten mängd material, och det tar bort nästan all osäkerhet som gör att valet av skär känns svårt i första hand.